Investir dans des équipements de fabrication de conteneurs représente une décision capitale majeure. Un mauvais calcul de la capacité, de la compatibilité des moules ou des niveaux d’automatisation peut rapidement éroder vos marges bénéficiaires. Que vous souhaitiez développer une installation de conditionnement existante ou lancer une nouvelle ligne de production, la sélection du bon équipement reste vitale. Vous devez soigneusement équilibrer les dépenses d’investissement initiales et l’efficacité opérationnelle à long terme. L’achat de mauvaises machines entraîne souvent des taux de rebut élevés. Cela peut également entraîner des changements lents et des pannes mécaniques fréquentes.
Ce guide fournit un cadre clair pour évaluer efficacement les spécifications des équipements. Vous apprendrez à adapter les capacités de la machine à votre modèle économique. Nous explorerons les principales exigences techniques, du tonnage de la presse aux intégrations automatisées. Vous apprendrez également à identifier les risques cachés potentiels avant de finaliser votre achat. Enfin, nous proposons des stratégies pour vérifier correctement les fabricants avant de demander un devis formel.
Points clés à retenir
- Le volume de production dicte le tonnage de la presse : faites correspondre le tonnage de la machine (par exemple, 45T, 63T, 80T) au nombre d'empreintes de moule et aux dimensions de plateau souhaités.
- L'automatisation est un protecteur de marge : les lignes entièrement automatisées avec gerbeurs automatiques et presses à ferraille intégrés réduisent considérablement la dépendance en matière de main-d'œuvre et le gaspillage de matériaux.
- La compatibilité des moules est cruciale : assurez-vous que la machine peut basculer en toute transparence entre les plateaux de restauration standard et les produits de haute précision (par exemple, les conteneurs à parois lisses ou les conteneurs aériens).
- Vérifiez le support du fournisseur avant l'achat : donnez la priorité aux fabricants proposant des tests d'acceptation en usine (FAT) vérifiables, une conformité CE/ISO et une disponibilité garantie des pièces de rechange.
1. Définir vos exigences de production et votre modèle commercial
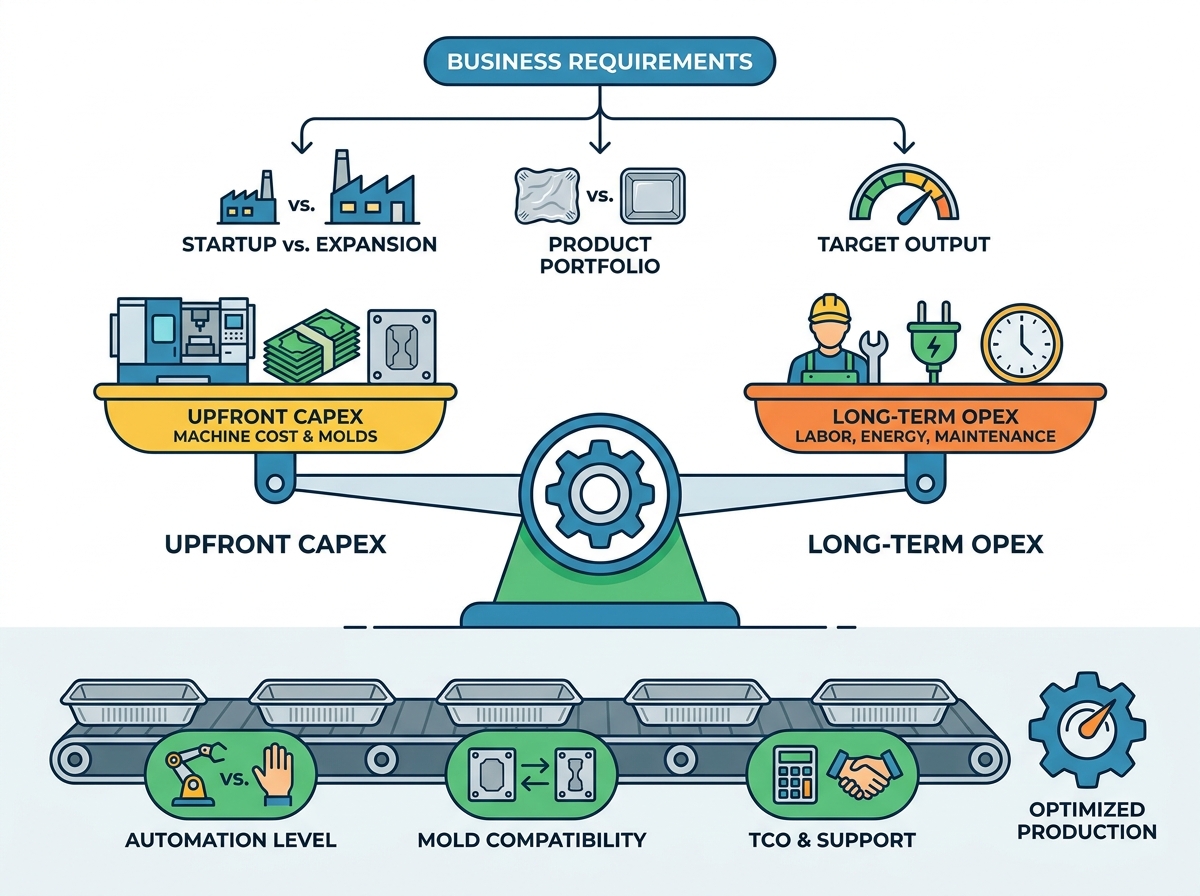
Vous devez aligner vos choix d’équipements sur la maturité actuelle de votre entreprise. Les installations ont des besoins très différents en fonction de leurs stades de croissance. Comprendre votre position exacte sur le marché évite des surinvestissements coûteux. Cela garantit également que vous n’achetez pas un système sous-alimenté.
Démarrage ou expansion
Les startups devraient donner la priorité aux machines polyvalentes à vitesse moyenne. Ces systèmes flexibles permettent aux opérateurs d’apprendre le métier en douceur. Ils gèrent également efficacement les petites séries de production. En revanche, les usines établies exigent des solutions différentes. Ils nécessitent généralement des lignes dédiées à grande vitesse et multi-cavités. Les installations établies se concentrent fortement sur la maximisation du rendement horaire. Ils s"appuient sur des machines optimisées pour des cycles de production continus et intensifs.
Cartographie du portefeuille de produits
Vous devez définir les barquettes exactes que vous comptez produire. Différents produits nécessitent des configurations mécaniques très différentes. Les conteneurs standards à parois ridées tolèrent des variations mineures d’outillage. Les conteneurs haut de gamme à parois lisses exigent une précision extrême. Les conteneurs spécialisés pour la restauration aérienne nécessitent des contrôles dimensionnels rigoureux. La cartographie de votre portefeuille garantit que vous sélectionnez des dynamiques de presse compatibles. Si vous envisagez de produire des conteneurs à parois lisses, vous avez besoin de systèmes de lubrification spécialisés. Vous avez également besoin de moules robustes conçus spécifiquement pour l’emboutissage profond.
Production cible par rapport au rendement réel
De nombreux acheteurs confondent vitesse théorique et rendement réel. Les coups par minute (SPM) d"une machine indiquent sa vitesse maximale théorique. Cependant, votre rendement opérationnel réaliste sera toujours inférieur. Vous devez tenir compte de plusieurs retards inévitables.
- Changements d’opérateur : les changements d’équipe interrompent naturellement les lignes de production.
- Changements de rouleaux de matériaux : le chargement de nouvelles bobines d'aluminium prend un temps précieux.
- Temps d'arrêt pour maintenance : le nettoyage de routine et la lubrification des pièces interrompent les opérations quotidiennes.
- Élimination des déchets : éliminer les bourrages ou vider les bacs perturbe le fonctionnement continu.
Calculez vos objectifs quotidiens en utilisant des chiffres de rendement réalistes. Une machine évaluée à 60 SPM pourrait, de manière réaliste, atteindre en moyenne 45 SPM sur une période de travail complète.
2. Spécifications techniques de base à évaluer
Les spécifications mécaniques dictent directement les capacités de votre usine. Choisir la bonne machine de fabrication de plateaux en papier d'aluminium nécessite d'examiner ses composants structurels. Les pièces de qualité inférieure entraînent une usure rapide et une qualité de produit compromise.
Capacité de la presse (tonnage)
Le tonnage représente la force de pression réelle de la machine. Les configurations courantes incluent des capacités de 45T, 63T et 80T. Un tonnage plus élevé vous permet de monter des moules plus grands. Cela signifie que vous pouvez percer plus de cavités par un seul coup. Une presse de 45T manipule facilement un moule standard à deux empreintes. Cependant, une presse 80T gère sans effort une configuration à quatre ou six empreintes. N"oubliez pas que les machines plus lourdes nécessitent des sols d"usine plus solides. Ils consomment également beaucoup plus d’énergie industrielle. Adaptez précisément votre tonnage à votre plus grand moule prévu.
Systèmes d"alimentation
Le système d"alimentation tire la feuille d"aluminium dans la presse. La précision reste ici absolument essentielle. Évaluer la qualité des servoalimentateurs CNC. Des servos de haute qualité garantissent des longueurs de pas exactes. Une alimentation inexacte entraîne des taux de rebut catastrophiques. Cela provoque rapidement des moules bloqués et des outillages endommagés. Une unité d’alimentation fiable maintient une tension du matériau parfaitement constante. Il évite les plis avant même que la feuille n’entre dans la matrice.
Composants pneumatiques ou mécaniques
Portez une attention particulière aux systèmes d"embrayage et de freinage. Les embrayages à friction mécaniques traditionnels s’usent souvent rapidement. Ils ont du mal lors d’opérations continues et à grande vitesse. Les embrayages pneumatiques à friction sèche haute fréquence constituent une alternative supérieure. Ils offrent des protocoles de sécurité bien meilleurs. Les embrayages pneumatiques arrêtent la presse presque instantanément en cas d"urgence. Ils offrent une précision d"arrêt exacte, protégeant à la fois les opérateurs et les moules coûteux. Donnez toujours la priorité aux configurations pneumatiques pour la fabrication moderne.
Capacités de collecte des déchets
Chaque passage génère des restes de bandes d"aluminium. La manière dont la machine gère ces déchets définit votre flux opérationnel. L"élimination manuelle des déchets nécessite un travail constant et arrête la production. Les aspirateurs automatiques intégrés aspirent les déchets directement du moule. Les presses à ferraille broient ces déchets en blocs denses. Ces systèmes intégrés sont essentiels pour un fonctionnement continu. Ils maximisent également vos revenus de recyclage en condensant les matériaux pour le transport.
3. Évaluation des niveaux d"automatisation et de l"intégration des lignes
Les installations de production modernes prospèrent grâce à une automatisation efficace. La mise à niveau de vos systèmes réduit les erreurs humaines. Il stabilise également vos taux de production quotidiens. Vous devez évaluer dans quelle mesure le nouvel équipement s’adapte à votre flux de travail.
Tableau : Comparaison des configurations de lignes de production
| Caractéristique | Ligne semi-automatique | Ligne entièrement automatique |
| Méthode d"empilement | Collecte manuelle par les opérateurs | Empileurs automatiques (à une ou plusieurs voies) |
| Besoins en main-d"œuvre | Élevé (2-3 opérateurs par ligne) | Faible (1 opérateur supervisant) |
| Vitesse de production | Limité par la manipulation humaine | Capacité de la machine maximisée |
| Coût en capital | Investissement initial réduit | Investissement initial plus élevé |
Semi-automatique ou entièrement automatique
Les pénuries de main-d"œuvre continuent de sévir dans l"industrie de l"emballage. Vous devez comparer soigneusement les coûts de main-d’œuvre de l’empilage manuel par rapport aux solutions automatisées. Les configurations semi-automatiques reposent sur des plateaux de capture et de boxe par les travailleurs. Cela limite votre vitesse de production maximale. Investir dans des gerbeurs automatiques modifie radicalement cette dynamique. Les empileurs à plusieurs voies organisent parfaitement les plateaux en pochettes comptées. Les économies réalisées sur le salaire horaire couvrent souvent rapidement la mise à niveau des équipements.
Emballage de fin de ligne
Votre production ne s"arrête pas au gerbeur. Pensez aux machines qui s’intègrent parfaitement aux équipements en aval. Les machines d"emballage rétractable préparent les manchons de barquettes pour la présentation au détail. L"équipement d"emballage de cartons emballe les produits pour la palettisation. Une véritable intégration en ligne signifie que ces machines communiquent électroniquement. Si la fardeleuse se bloque, la presse principale doit automatiquement s"arrêter. Cela évite les goulots d’étranglement chaotiques dans votre usine.
Commandes numériques et IHM
Les opérateurs interagissent quotidiennement avec l’Interface Homme-Machine (IHM). Recherchez des systèmes sophistiqués contrôlés par PLC (automates programmables). Les meilleurs systèmes utilisent des écrans tactiles intuitifs et couleur. Les IHM modernes permettent aux opérateurs de sauvegarder des paramètres de moule spécifiques. Lorsque vous changez de moule, l"opérateur charge simplement la recette enregistrée. Cela définit instantanément la longueur d’alimentation, la vitesse de la presse et le timing de l’empileur. Les recettes numériques réduisent considérablement les erreurs humaines et les temps de changement.
4. Calcul des dépenses opérationnelles et des risques cachés
L’achat d’équipement implique bien plus que la facture initiale. Vous devez anticiper les dépenses courantes nécessaires au fonctionnement de votre usine. Ignorer ces risques cachés nuit gravement à la rentabilité à long terme. Une planification minutieuse garantit vos prévisions financières.
Consommation d"énergie
La consommation électrique industrielle représente une dépense mensuelle énorme. Vous devez évaluer la puissance nominale en kilowatts (kW) de toute la ligne. Cela comprend l"alimentateur, la presse principale, les empileurs et les presses à ferraille. Calculez les coûts d’électricité mensuels prévus en fonction des tarifs de vos services publics locaux. Un servomoteur très efficace peut coûter plus cher au départ. Cependant, il consommera beaucoup moins d’électricité sur une période de cinq ans.
Coûts d’outillage et de moule
Les moules sont des investissements importants et récurrents dans cette industrie. Ne sous-estimez pas leur impact financier. Les moules en acier de haute qualité portent des étiquettes de prix premium. Pourtant, ils durent des millions de coups avant de nécessiter une remise à neuf. Les moules bon marché se déforment rapidement sous l’effet de la chaleur et de la pression. Cela conduit à des plateaux rejetés et à des clients en colère. Considérez l’acquisition de moisissures comme un investissement dans une infrastructure essentielle et non comme un achat occasionnel.
Logistique d"importation et d"installation
L’achat d’équipement à l’étranger introduit de lourdes variables logistiques. Vous devez prendre en compte les dimensions d’expédition massives et les limites de poids. Les coûts du fret maritime fluctuent énormément en fonction des conditions mondiales. Calculez tôt tous les droits d’importation locaux et les frais de manutention portuaire. De plus, précisez si le fournisseur assure la mise en service sur site. L"envoi d"un technicien étranger pour la formation des opérateurs entraîne des frais de déplacement importants.
Temps d"arrêt pour maintenance
Chaque heure où votre machine reste en panne vous coûte de l"argent. Évitez les machines construites avec des pièces d’usure exclusives et difficiles à trouver. Si un relais personnalisé tombe en panne, vous pourriez attendre des semaines pour l"expédition internationale. Prioriser les équipements utilisant des composants électriques et pneumatiques standardisés. Des marques comme Siemens, Festo et Schneider sont disponibles dans le monde entier. Vous pouvez acheter des pièces de rechange dans les magasins de fournitures industrielles locaux, minimisant ainsi les risques d"indisponibilité.
5. Vérification du fournisseur : comment contrôler un fabricant
Le fabricant que vous choisissez devient votre partenaire commercial à long terme. Un mauvais vendeur disparaît une fois le paiement final effectué. Vous devez vérifier vigoureusement leurs références avant de signer des contrats.
Normes de conformité et de sécurité
La sécurité des opérateurs est totalement non négociable. Insistez sur les certifications CE ou ISO strictes du fabricant. Exigez une documentation détaillée prouvant la conformité. Examinez spécifiquement les protections de sécurité de l’opérateur. La machine doit être équipée de rideaux lumineux infrarouges sensibles. Il nécessite plusieurs boutons d’arrêt d’urgence facilement accessibles. Les portes de sécurité doivent inclure des verrouillages électroniques empêchant leur fonctionnement lorsqu"elles sont ouvertes. Ne faites aucun compromis sur la protection des travailleurs.
Tests d"acceptation en usine (FAT)
N’autorisez jamais aveuglément un paiement final. Exigez une procédure documentée de test d’acceptation en usine (FAT). Le fournisseur doit d"abord faire fonctionner la machine dans ses propres installations. Ils doivent utiliser votre jauge de papier d"aluminium spécifique. Ils doivent tester la conception réelle de votre moule à vitesse continue. Demandez des séquences vidéo non éditées de ce test. Mieux encore, assistez au FAT en personne ou engagez un inspecteur tiers local. Cela garantit que la machine fonctionne parfaitement avant de monter à bord d"un navire.
Accords de niveau de service après-vente (SLA)
Clarifiez toutes les conditions de garantie par écrit. Un solide accord de niveau de service (SLA) définit clairement les responsabilités. Renseignez-vous sur leurs capacités de diagnostic à distance. Les automates modernes se connectent à Internet, permettant aux ingénieurs des fournisseurs de résoudre les bogues logiciels à distance. Assurez-vous qu’ils offrent des temps de réponse garantis pour le support technique. Savoir que vous avez accès 24h/24 et 7j/7 à une aide technique vous procure une grande tranquillité d"esprit.
Conclusion
La sélection d’une machine optimale nécessite de regarder bien au-delà du prix affiché. Vous devez évaluer soigneusement la précision mécanique, des embrayages pneumatiques aux servomoteurs. Vous devez évaluer les capacités d’automatisation pour vous protéger des pénuries de main-d’œuvre. De plus, donner la priorité à la durabilité des outils garantit une qualité de produit constante pour vos clients.
Votre prochaine étape est une action pratique. Rédiger une demande de devis (RFQ) standardisée. Incluez vos dessins de plateau spécifiques et vos dimensions cibles. Indiquez clairement votre production quotidienne requise. Spécifiez votre tension locale et vos exigences électriques. Envoyez cette demande d"offre unifiée à plusieurs fournisseurs sélectionnés. Cette approche structurée vous permet de comparer les fabricants avec précision et d"obtenir le meilleur équipement possible pour votre installation.
FAQ
Q : Combien de temps faut-il pour changer un moule sur une machine de fabrication de barquettes en aluminium ?
R : Les délais de changement réalistes varient généralement de 2 à 4 heures. Cela dépend fortement des systèmes de levage de matrices de la machine et des compétences de l"opérateur. Les machines équipées de poussoirs pneumatiques robustes et d"une sauvegarde numérique des recettes par API complètent ce processus beaucoup plus rapidement.
Q : Une seule machine peut-elle produire à la fois des conteneurs à parois lisses et à parois ridées ?
R : Oui, la presse principale peut gérer les deux. Cependant, les modèles de moules diffèrent complètement. La production de parois lisses exige également une précision d’alimentation bien plus élevée. Cela nécessite souvent des systèmes de lubrification spécialisés de qualité alimentaire qui pourraient manquer aux configurations standard à parois ridées.
Q : Quel est le délai de livraison standard pour la fabrication de cet équipement ?
R : Les délais de livraison standard se situent généralement entre 45 et 90 jours. Ce calendrier prend en compte l"assemblage structurel, le câblage et la fabrication de moules personnalisés. Les moules complexes à plusieurs empreintes dictent souvent la partie la plus longue de ce calendrier de fabrication.
Q : Quelle épaisseur de feuille d’aluminium ces machines peuvent-elles traiter ?
R : Les machines standard traitent des épaisseurs de feuille comprises entre 30 et 120 microns. Le traitement de jauges plus épaisses nécessite des ajustements spécifiques de la configuration de la presse. Cela nécessite également un serrage pneumatique plus fort dans le servo d"alimentation pour éviter le glissement du matériau.


