L’achat d’une machine à lame de scie n’est jamais une simple acquisition d’outil. Vous effectuez une dépense en capital critique. Ce choix a un impact direct sur les goulots d'étranglement de la production, le rendement des matériaux et la sécurité des installations. Vous faites face à de graves risques opérationnels si vous spécifiez mal. Une sous-spécification entraîne une usure prématurée, des coupes imprécises et des temps d’arrêt coûteux. Votre équipe aura constamment du mal à atteindre les quotas. Des spécifications excessives drainent inutilement votre budget d’investissement. Cela nécessite également un espace au sol excessif pour des fonctionnalités sous-utilisées.
Notre guide vous amène au-delà des fiches techniques standards. Nous fournissons un cadre d’évaluation rigoureux. Vous apprendrez comment aligner exactement les capacités de la machine sur vos exigences de fabrication. Nous explorerons les moyens d’atteindre efficacement vos objectifs de débit. Vous découvrirez également des stratégies pour rationaliser la mise en œuvre dans l’usine. La sélection appropriée des équipements transforme entièrement le traitement des matières premières. Il constitue une base solide pour une croissance évolutive de l’entreprise. Nous vous montrerons comment évaluer logiquement les facteurs clés avant d’acheter.
Points clés à retenir
- Faites correspondre la machine au matériau : votre matériau principal (alliages, bois d'ingénierie, composites) dicte le couple requis, la variabilité du régime et les systèmes de refroidissement.
- Évaluez le débit par rapport à la vitesse de pointe : les environnements de production continue nécessitent des systèmes d'alimentation automatisés et une gestion thermique, tandis que les flux de travail par lots personnalisés donnent la priorité aux capacités de changement rapide.
- Calculez le véritable coût total de possession : le coût initial de la machine est secondaire par rapport aux coûts à long terme des consommables des lames, de la consommation d'énergie et des temps d'arrêt pour maintenance préventive.
- Donnez la priorité à la sécurité et à la conformité des opérateurs : l'intégration de l'extraction de poussière, le freinage automatisé et les verrouillages conformes à l'OSHA/CE ne sont pas négociables pour le déploiement en entreprise.
Évaluation de vos goulots d"étranglement de production et de vos contraintes matérielles
Avant d’explorer les catalogues, vous devez analyser en profondeur votre atelier de production actuel. Identifiez le problème commercial principal à l’origine de cette mise à niveau massive. Parcourez la file et observez le flux de travail. Les goulots d’étranglement proviennent-ils de vitesses de coupe extrêmement lentes ? De mauvaises coupes obligent-elles votre équipe à effectuer des opérations de finition secondaires comme l"ébavurage ou le fraisage des bords ? Il se peut que les temps de préparation lents entre les différents lots de production ralentissent votre production quotidienne. Ici, vous avez besoin de réponses claires et fondées sur des données. L"identification de ces lacunes garantit que vous ciblez les fonctionnalités exactes dont vous avez besoin.
Différents matériaux exigent des architectures de machines uniques. Une approche universelle garantit l’échec. Considérez attentivement ces contraintes spécifiques :
- Métaux ferreux et non ferreux : L'acier et le fer nécessitent un couple massif délivré à des vitesses inférieures. Vous avez également besoin de systèmes de refroidissement intégrés pour gérer la génération de chaleur extrême. La coupe de l'aluminium ou du laiton permet des régimes plus élevés mais nécessite une lubrification par brouillard pour éliminer rapidement les copeaux.
- Plastiques et composites haute densité : ces matériaux avancés fondent ou se délaminent facilement sous la friction. Vous devez disposer d'un contrôle précis du régime pour maintenir l'intégrité des bords. Des vitesses incorrectes ruineront instantanément des feuilles composites coûteuses.
- Produits en bois et en tôle : des éclats de ruines de placages et de mélamine précieux. Recherchez des capacités de notation dédiées. Un outil d'incision prédécoupe la surface pour empêcher l'arrachement complet des bords.
Enfin, analysez votre volume de production et votre cycle de service de manière réaliste. Une utilisation intermittente dans les ateliers de prototypage diffère considérablement d"un fonctionnement continu en trois équipes. Les environnements à volume élevé nécessitent des tourillons en fonte robustes. Ils exigent également des moteurs à service continu conçus pour un fonctionnement sans relâche. Les machines plus légères se désagrègent littéralement sous une tension 24h/24 et 7j/7.
Catégories principales de machines à lames de scie : aligner l"architecture sur l"application
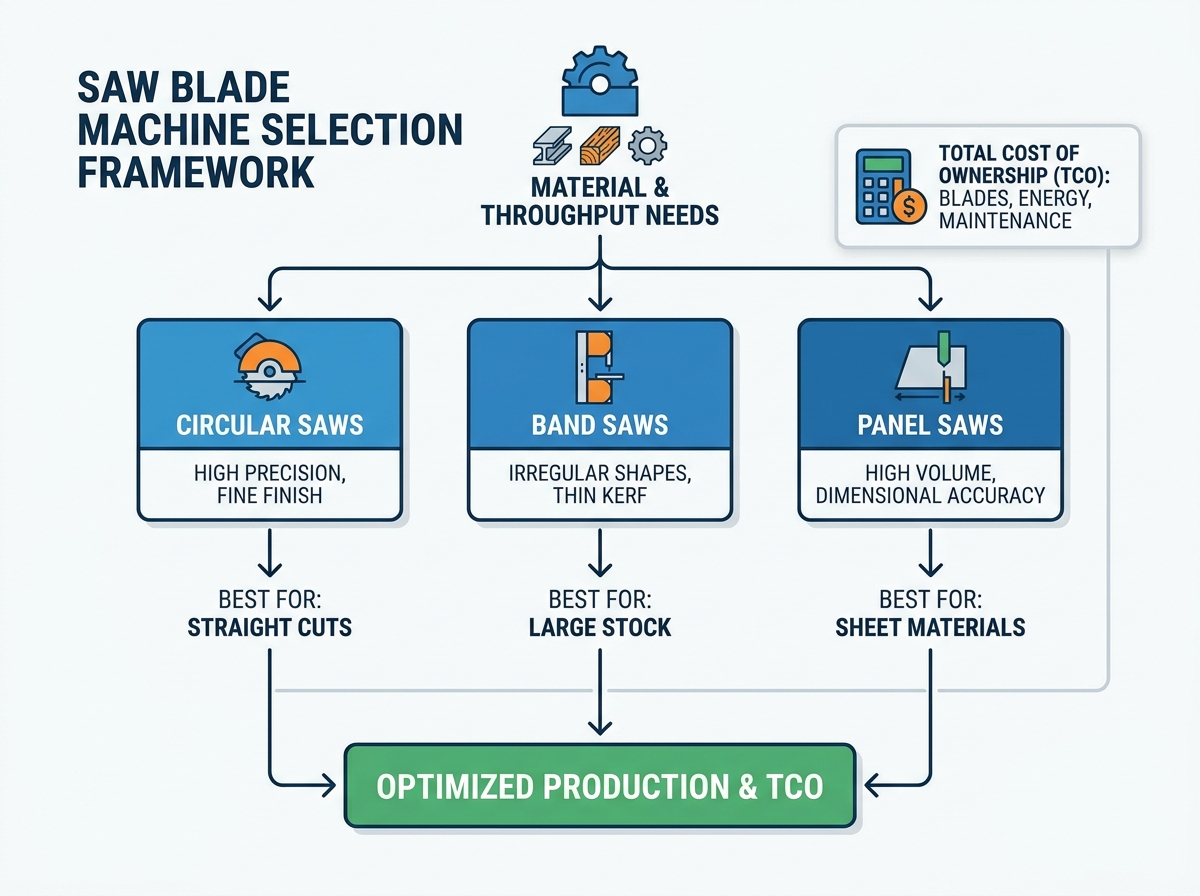
Nous devons faire correspondre votre application à la conception structurelle correcte. Trois catégories principales dominent le paysage industriel. Chacun sert un écosystème manufacturier très spécifique.
Scies circulaires industrielles (scies à froid et scies à table)
Ces unités excellent dans les coupes droites de haute précision. Ils offrent des finitions exceptionnellement fines nécessitant un ébavurage secondaire minimal. Les opérateurs apprécient leur mécanique simple et leur géométrie fiable. Cependant, le diamètre de la lame limite strictement votre profondeur de coupe maximale. Vous ne pouvez pas traiter des billettes massives sur un équipement circulaire standard. Vous êtes également confronté à des cycles de remplacement de consommables plus longs si les opérateurs ignorent la maintenance de routine. L"accumulation de chaleur détruit rapidement ces outils si le liquide de refroidissement s"assèche.
Scies à ruban industrielles (horizontales et verticales)
Les scies à ruban gèrent parfaitement les pièces de grand diamètre. Ils coupent très efficacement l’acier de construction, les tuyaux et les formes irrégulières. Leur conception à boucle continue et leur trait de scie plus fin offrent un excellent rendement en matière. Cette efficacité permet d’économiser d’énormes quantités de matériaux lors de la découpe d’alliages coûteux. Malheureusement, ils coupent plus lentement que les modèles circulaires. Les systèmes de tension doivent être robustes et parfaitement calibrés. Si la tension chute, vous risquez une dérive importante de la lame et des coupes en angle. Cela ruine instantanément la précision dimensionnelle.
Scies à panneaux automatisées
Les scies à panneaux dominent les installations de traitement de feuilles à grand volume. Ils coupent rapidement des feuilles entières de contreplaqué, de MDF et de gros plastiques. Vous obtenez une précision dimensionnelle exceptionnelle sur de grandes portées. Les clôtures numériques garantissent que chaque panneau correspond parfaitement aux dimensions requises. Les compromis incluent une empreinte massive des installations. Vous devez vous assurer que vous disposez du volume continu pour justifier l’espace au sol dédié à ce flux de travail.
Récapitulatif de la comparaison des catégories de machines | Catégorie | la mieux utilisée pour | la limitation principale | Rendement du matériau |
| Scies circulaires | Coupes droites de haute précision et finition fine | Profondeur de coupe strictement limitée par la taille de l"outil | Modéré (trait de scie plus épais) |
| Scies à ruban | Stock important, formes structurelles, billettes lourdes | Vitesses plus lentes, dérive potentielle sous charge | Élevé (trait de scie très fin) |
| Scies à panneaux | Traitement de grands volumes de matériaux en feuilles | Empreinte massive des installations requise | Élevé (imbrication optimisée) |
Dimensions d"évaluation essentielles pour les acheteurs B2B
Le choix de votre équipement nécessite une analyse approfondie des spécificités techniques. Les fiches techniques occultent souvent les performances réelles dans le jargon marketing. Vous devez dépasser les mesures superficielles pour découvrir les véritables capacités.
Alimentation électrique et spécifications du moteur
Ne regardez pas uniquement la puissance nominale. La puissance maximale ne signifie pas grand-chose lors d’un travail continu et épuisant. Évaluez plutôt les courbes de couple continues. Le couple est ce qui tire les dents à travers un matériau dense sans caler. Vous devriez rechercher exclusivement des entraînements à fréquence variable (VFD). Un VFD permet aux opérateurs de régler les vitesses avec précision pour différents matériaux. Ce réglage maximise la durée de vie de l"outil et améliore simultanément la qualité de coupe.
Examinez attentivement les mécanismes d’entraînement. Les systèmes à entraînement direct offrent un transfert de puissance supérieur. Ils éliminent les pertes de puissance entre le moteur et l"arbre en rotation. Cela garantit une efficacité maximale lors de coupes lourdes. Les systèmes entraînés par courroie agissent comme un tampon contre les chocs soudains. Si une pièce coince, la courroie glisse au lieu de détruire le moteur. Cependant, les courroies nécessitent un entretien régulier de la tension pour éviter tout glissement entraînant une perte de puissance.
Précision, rigidité et qualité de fabrication
Le poids de la machine est un indicateur crucial de la qualité globale. Vous voulez des bases massives en fonte ou en acier épais. La masse amortit efficacement les vibrations. Les vibrations excessives sont la principale cause de défaillance prématurée d’un outil. Les micro-vibrations brisent les pointes en carbure. Les vibrations garantissent également une mauvaise finition de coupe caractérisée par de profondes marques de broutage.
Évaluez les guides linéaires et les ensembles de roulements. Les fabricants font souvent des déclarations audacieuses en matière de tolérance. Ces affirmations doivent être vraies sous des charges lourdes et continues. Les tests de rotation libre ne prouvent rien. Les roulements robustes et scellés garantissent que l"arbre fonctionne parfaitement pendant des années de service. Exigez de voir les résultats des tests de déflexion.
Évolutivité : intégration CNC et manipulation des matériaux
La fabrication moderne nécessite une connectivité numérique approfondie. Évaluez si l’équipement s’intègre facilement dans votre environnement ERP ou CAO/FAO existant. De nombreux modèles avancés extraient les listes de coupe directement à partir de votre logiciel de production. Cette automatisation élimine complètement les erreurs de saisie manuelle des données. Il garantit un flux de travail fluide depuis le bureau d’études jusqu’à l’usine.
Vous devez également évaluer les capacités physiques de manutention du matériel. Les rouleaux d"entrée et de sortie automatisés réduisent considérablement l"intervention manuelle de l"opérateur. Les systèmes d’indexation automatique font avancer le stock brut avec précision au millimètre près. Les pinces de coupe en paquets vous permettent de traiter plusieurs pièces structurelles simultanément. Ces fonctionnalités augmentent le débit quotidien de manière exponentielle. Ils transforment un outil autonome en une cellule de production intégrée.
Réalités de mise en œuvre et gestion du cycle de vie
L’achat de l’équipement n’est que la première étape du voyage. Vous devez planifier méticuleusement les réalités opérationnelles à long terme. Un système mal intégré perturbe l’ensemble du flux de travail de l’usine.
Cycle de vie des consommables
Une unité économique manque souvent de rigidité structurelle. Les micro-vibrations qui en résultent détruisent rapidement les outils de coupe industriels coûteux. Vous devez considérer la longévité des consommables comme une mesure opérationnelle majeure. Un fonctionnement solide et sans vibrations prolonge considérablement la durée de vie de l’outil. Cette durabilité réduit les changements constants et les temps d’arrêt pénibles. Un cadre rigide prolonge considérablement les cycles de remplacement sur plusieurs années de fonctionnement.
Risques liés à l’intégration des installations
Vous devez définir les exigences en matière d"installations dès le début du processus d"approvisionnement.
- Besoins électriques : Exigez une vérification de la disponibilité de votre alimentation triphasée locale. Vérifiez soigneusement les ampérages. Soyez conscient des risques potentiels de chute de tension localisée lorsque des moteurs lourds démarrent.
- Pneumatique et hydraulique : de nombreux systèmes de serrage automatisés nécessitent un volume d'air comprimé élevé. D'autres nécessitent une gestion dédiée des fluides hydrauliques. Évaluez la capacité de votre infrastructure existante avant l’arrivée du camion.
- Renforcement du sol : les bases massives en fonte peuvent nécessiter des patins de nivellement en béton armé. Les sols industriels standards peuvent se fissurer sous les charges ponctuelles concentrées des équipements lourds.
Entretien et assistance
Le matériel industriel finit par tomber en panne. Lorsque c’est le cas, votre réseau d’assistance est le plus important. Évaluez attentivement les accords de niveau de service (SLA) des fournisseurs. Vérifiez la disponibilité nationale des pièces de rechange exclusives. Un capteur manquant ne devrait pas interrompre toute votre chaîne de production pendant des semaines. Enfin, évaluez la facilité d’effectuer un étalonnage quotidien. Les opérateurs doivent effectuer rapidement les tâches d’alignement et de tension. Si ces tâches sont trop complexes, les travailleurs les ignoreront, ce qui entraînera la destruction des matériaux.
Conformité à la sécurité, ergonomie et atténuation des risques
Les environnements industriels présentent quotidiennement de graves dangers. L’équipement que vous avez choisi doit donner la priorité à la sécurité humaine de manière globale. Les correctifs de sécurité patchwork survivent rarement aux rigueurs de la production quotidienne.
Conformité réglementaire
Le système doit dès le départ répondre à des normes de sécurité régionales strictes. Les acheteurs aux États-Unis doivent exiger une conformité stricte avec l"OSHA. Les acheteurs européens exigent une certification CE complète. Recherchez des documents de conformité standardisés et testés. Ignorez les allégations de sécurité exclusives des fournisseurs manquant de certification indépendante. La conformité standardisée garantit des audits réglementaires prévisibles et assure la sécurité des travailleurs.
Fonctions de sécurité active
Le déploiement en entreprise nécessite des intégrations de sécurité active non négociables.
- Exigez une compatibilité transparente de verrouillage/étiquetage (LOTO) pour toutes les sources d’alimentation.
- Garantissez des arrêts d’urgence accessibles et stratégiquement placés sur tout le périmètre de la machine.
- Exiger des systèmes de freinage automatique. Des capteurs tactiles capacitifs ou des freins à friction mécaniques arrêtent instantanément la rotation en cas d'urgence.
Contrôles environnementaux
Le traitement des matériaux crée d’importants débris physiques et aériens. Évaluez soigneusement les convoyeurs à copeaux intégrés. Ils maintiennent la zone opérationnelle exempte d"éclats métalliques dangereux et tranchants. Examinez attentivement les boîtiers des lubrificateurs par brouillard. Ils empêchent les sols glissants et l’inhalation dangereuse de liquide de refroidissement en suspension dans l’air. Enfin, exigez des ports de connexion appropriés pour les systèmes d’extraction de poussière centralisés. Une extraction appropriée atténue les risques de poussières hautement combustibles. Cela élimine également les risques respiratoires graves pour votre personnel.
Conclusion
La mise à niveau de votre infrastructure de découpe transforme complètement votre efficacité de production. La sélection du bon équipement nécessite des tests systématiques et des audits internes clairs. Ne vous fiez pas uniquement aux brochures.
Prochaines étapes pour votre entreprise : - Créez un tableau de bord des fournisseurs : basez votre décision finale sur des tests de matériaux réels. Insistez pour que les fournisseurs effectuent des tests de coupe sur vos matériaux de production spécifiques. Vérifiez méticuleusement leurs affirmations concernant les temps de cycle et la qualité de finition avant d’émettre un bon de commande. Mesurez la puissance exacte en décibels et les niveaux de vibration lors de ces tests.
- Effectuez un audit du site : examinez l'empreinte de votre installation, la capacité d'alimentation triphasée et l'état de préparation à l'extraction de la poussière. Assurez-vous que votre environnement peut gérer le nouvel équipement de manière transparente. Embauchez un ingénieur en structure si vous envisagez d'installer de lourdes bases en fonte sur des sols d'usine plus anciens.
- Demander des données sur le cycle de vie : demandez aux fabricants présélectionnés les calendriers de maintenance prévus et les taux d'usure des outils. Examinez attentivement les mesures de longévité opérationnelle. Exigez les coordonnées des clients actuels exécutant des opérations similaires. Parlez à leurs opérateurs pour découvrir les frustrations cachées en matière de maintenance.
FAQ
Q : Puis-je utiliser des lames de rechange sur des machines à lames de scie industrielles, ou suis-je limité à la marque du fabricant ?
R : La plupart des machines acceptent des tailles et des longueurs d’arbre standard. Cette flexibilité vous permet de vous approvisionner en consommables de manière compétitive sur l’ensemble du marché. Cependant, certains modèles CNC hautement automatisés nécessitent des configurations de sténopé spécifiques. Vous devez toujours vérifier la compatibilité avec le marché libre avant d"acheter pour éviter une dépendance permanente à un fournisseur.
Q : Quelle est la période de retour sur investissement typique pour la mise à niveau vers une scie CNC entièrement automatisée ?
R : La période de retour varie généralement de 12 à 24 mois. Ce calendrier est principalement motivé par des taux de rebut considérablement réduits grâce à une imbrication optimisée. Cela s’explique également par la baisse des coûts directs de main-d’œuvre. Des vitesses de coupe plus rapides y contribuent, mais le rendement opérationnel constitue la principale valeur.
Q : Comment un entraînement à fréquence variable (VFD) prolonge-t-il la durée de vie de la lame ?
R : Un VFD permet à l"opérateur d"adapter parfaitement le régime à la dureté spécifique de votre matériau. Il prend également en compte les propriétés thermiques de manière dynamique. Ce contrôle précis évite une accumulation excessive de chaleur. La chaleur est la principale cause d’émoussement, de déformation et de défaillance prématurée des outils.
Q : Quelles mises à niveau des installations sont généralement nécessaires avant d"installer une machine à lame de scie robuste ?
R : Les exigences courantes incluent l"installation de chutes de puissance triphasées dédiées. Vous avez souvent besoin d’un sol en béton armé pour niveler correctement les lourdes bases en fonte. Un CVC amélioré et des conduits de dépoussiérage spécialisés sont également généralement obligatoires pour maintenir une stricte conformité en matière de sécurité.


