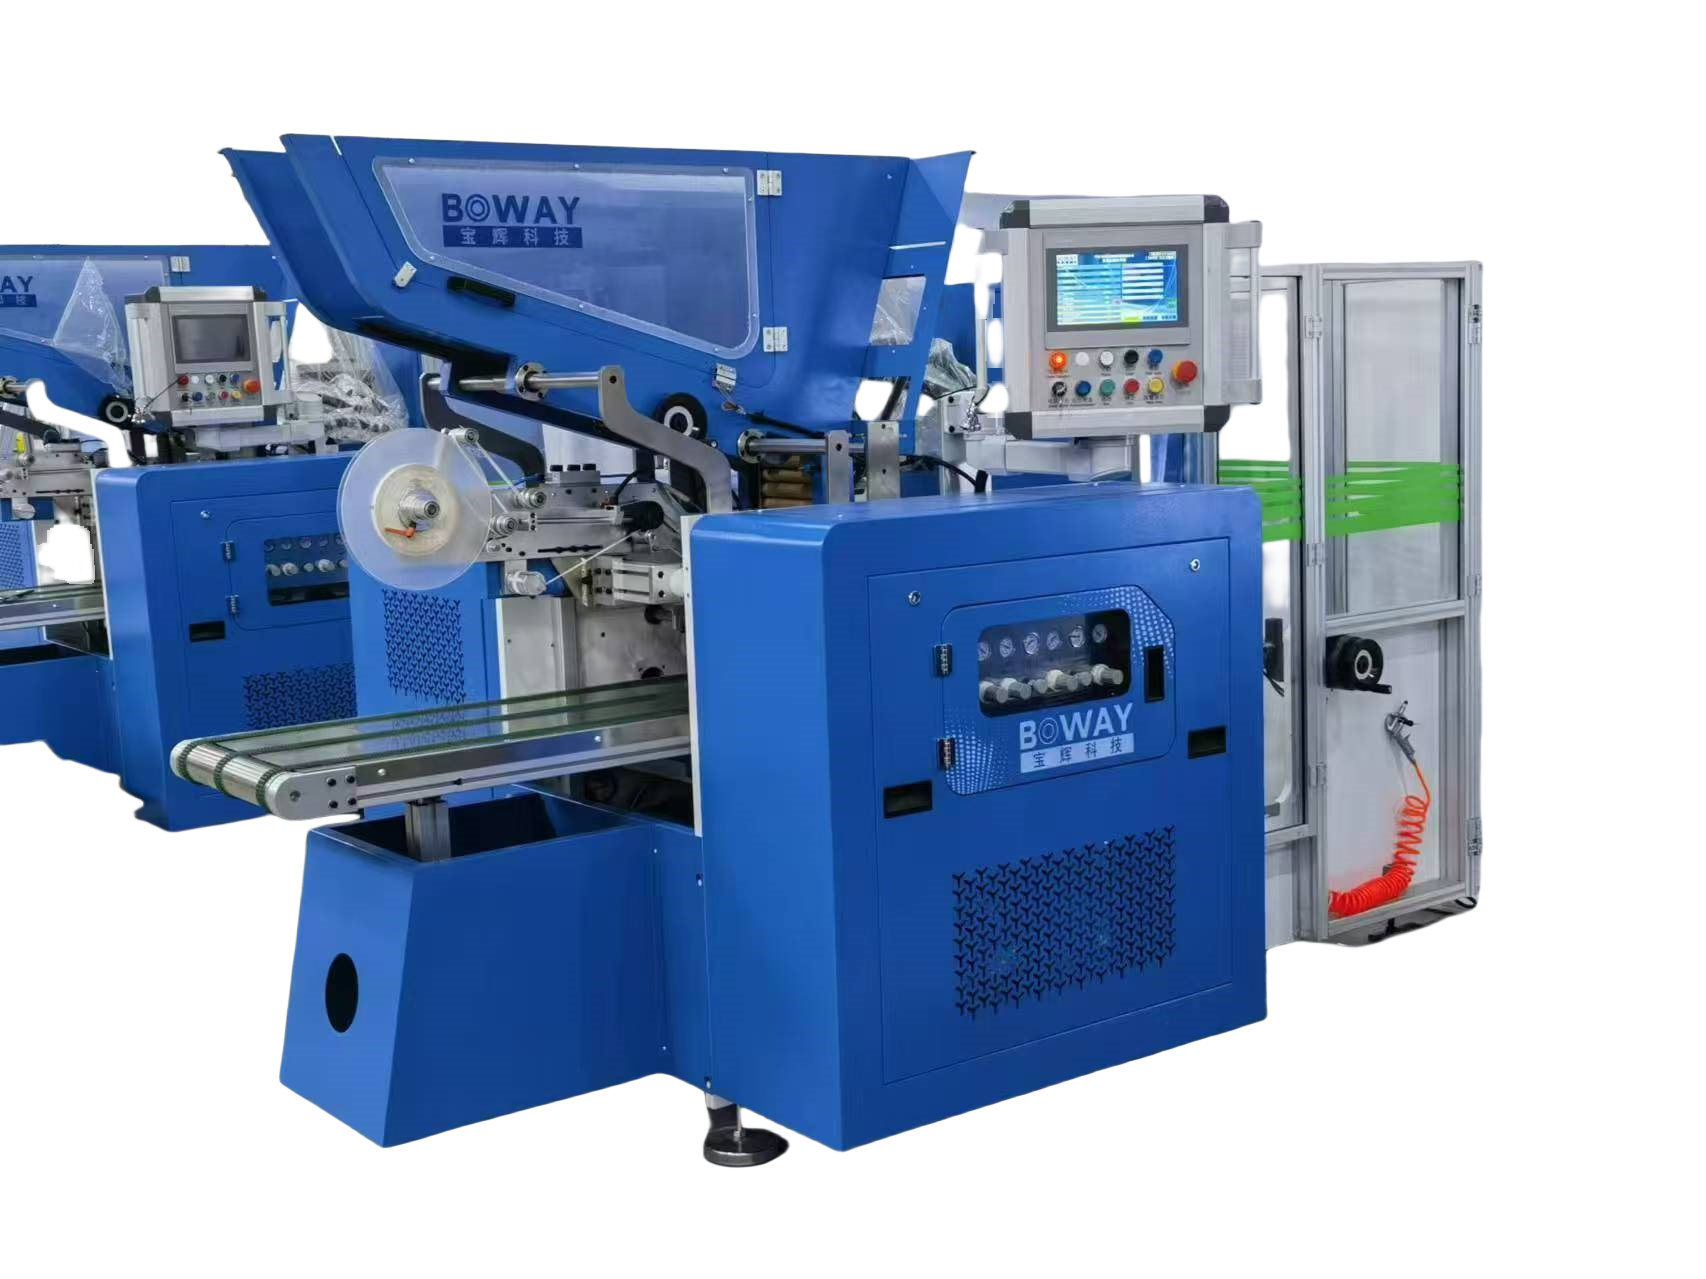
L"achat de machines d"emballage basées uniquement sur la vitesse de production est un faux pas coûteux pour tout fabricant. Les acheteurs négligent souvent la façon dont les propriétés des matières premières dictent la conception d’équipements complexes. La réalité opérationnelle est claire et incontournable. La qualité, l"épaisseur et la trempe de l"alliage de votre feuille dictent strictement les exigences mécaniques de la presse, des systèmes d"alimentation et de l"outillage.
Une inadéquation entre les spécifications des films et les capacités de la presse crée de graves goulots d"étranglement en matière de production. Cela entraîne une usure prématurée des moules, des taux de rebut élevés et des ruptures fréquentes de la bande sur la chaîne de production. Lorsque vous ignorez la physique des matériaux, vous sacrifiez la productivité et augmentez les temps d"arrêt coûteux. Chaque course mécanique dépend fortement de la synergie des matériaux.
Cet article fournit un cadre d"évaluation technique pour les acheteurs d"équipements modernes. Vous apprendrez à aligner efficacement les stratégies en matière de matières premières avec les capacités des machines. Nous vous guidons dans l’évaluation de la limite d’élasticité, des types d’alliages et des variables d’épaisseur avant d’approuver toute dépense d’investissement.
Points clés à retenir
La composition de l"alliage (par exemple, 8011 ou 3003) influence directement le tonnage requis de la presse et la métallurgie du moule.
Les variations d"épaisseur de feuille nécessitent des systèmes de contrôle de tension hautement calibrés dans les unités d"alimentation et de rembobinage.
Les matériaux prélubrifiés ou revêtus nécessitent des adaptations spécifiques de la machine pour éviter les défauts de sténopé lors de l"emboutissage profond.
Faire correspondre la limite d"élasticité aux capacités de la machine
La physique de l’emboutissage profond régit toute opération d’emboutissage réussie. La résistance à la traction et le pourcentage d’allongement sont des paramètres essentiels. Ils déterminent la capacité minimale requise de la presse pneumatique. La résistance à la traction détermine la force brute dont vous avez besoin pour déformer le matériau. L"allongement détermine jusqu"où le métal peut s"étirer avant qu"une déchirure ne se produise. Vous devez analyser ces propriétés avec soin. Ils définissent vos besoins matériels de base.
Les calculs de tonnage nécessitent un alignement technique précis. Les acheteurs ont le choix entre des presses standards (45T à 63T) et des presses haute capacité (80T et plus). Cette décision dépend entièrement de la rigidité prévue de votre matière première. Sur-spécifier votre machine gaspille un capital précieux dès le départ. Une sous-spécification entraîne de graves contraintes sur le moteur et des courses bloquées pendant un fonctionnement continu. Vous devez aligner votre force de presse avec votre profil d"alliage spécifique.
Tableau de comparaison des tonnages de presse
Capacité de la presse
Rigidité idéale du matériau
Applications courantes
Impact opérationnel
Standard (45T-63T)
Limite d"élasticité faible à moyenne
Conteneurs ménagers standards, alliages tendres
Haute vitesse, consommation d"énergie réduite
Haute capacité (80T+)
Haute limite d"élasticité
Casseroles robustes, plateaux de restauration aéronautique
Empêche le calage du moteur, gère les matériaux rigides
Les exigences du système d'alimentation dépendent également fortement de la rigidité du matériau. Vous devez adapter vos feeders servocommandés aux exigences physiques du foil. Les matériaux à haut rendement résistent au déroulement et à l’alimentation. Ils nécessitent des mécanismes de serrage plus robustes pour maintenir l’alignement. Si vos pinces sont trop faibles, un micro-glissement se produit. Ce glissement ruine la précision de l'indexation. Cela provoque finalement de graves décentrements et des produits rejetés. Examinez attentivement les spécifications de votre machine à conteneurs en papier d'aluminium pour garantir une alimentation suffisamment robuste pour votre matériau.
Meilleure pratique : testez toujours les limites d'allongement de votre matériau dans un laboratoire avant de finaliser le tonnage de la presse.
Erreur courante : l'achat d'une presse 80T pour une feuille souple 8011 limite inutilement la vitesse du cycle.
Alliage 8011 vs 3003 : impact sur la longévité des outils et des moules
L"évaluation de l"alliage 8011 révèle pourquoi il reste la norme de base en matière d"emballage. C"est un alliage plus doux et hautement formable. Les fabricants le privilégient pour les contenants standards de restauration. Parce qu"il est plus doux, il permet d"utiliser des moules en acier allié standard. Vous pouvez facilement obtenir des temps de cycle plus rapides. Le métal plus mou réduit considérablement l’usure des outils sur des millions de courses. Vos intervalles de maintenance restent prévisibles et gérables.
L"évaluation de l"alliage 3003 introduit des défis mécaniques totalement différents. Cet alliage est conçu pour les applications intensives telles que les rôtissoires et les conteneurs aéronautiques. Il présente une teneur plus élevée en manganèse. Cela le rend structurellement plus dur et beaucoup plus abrasif. Le frottement opérationnel augmente considérablement pendant le processus d’emboutissage profond. Cette nature abrasive provoque une usure accélérée des bagues coupantes et des matrices de poinçonnage. Les moules standards échoueront prématurément.
Vous avez besoin d"un cadre de décision clair pour les moules lorsque vous passez d"un alliage à un autre. La mise à niveau de votre métallurgie d’outillage évite les temps d’arrêt imprévus. Suivez ces directives pour déterminer vos besoins en matière d"outillage :
Analyser le volume de production : les séries élevées d'alliages abrasifs nécessitent des mises à niveau immédiates des moules.
Sélectionnez le bon acier : passez à un acier à outils de haute qualité (comme le Cr12MoV) lorsque vous utilisez l'alliage 3003.
Appliquer des traitements de surface : utilisez des revêtements spécialisés en titane ou en nitrure pour réduire la friction sur les matrices de poinçonnage.
Surveiller les jeux : ajustez les jeux des poinçons et des matrices strictement en fonction de l'état spécifique de l'alliage.
Dynamique de l’épaisseur de la feuille et intégration du rembobinage
Les variables de contrôle de tension fluctuent énormément en fonction de l’épaisseur de la feuille. Faire passer une feuille ultra fine (moins de 40 microns) est extrêmement délicat. Le matériau se casse facilement sous une tension standard. Les feuilles minces nécessitent des rouleaux danseurs très sensibles pour maintenir une bande stable. À l’inverse, l’utilisation d’une feuille épaisse (jusqu’à 90 microns) présente différents obstacles. Les feuilles épaisses résistent à la flexion et au déroulement. Ils exigent des dérouleurs robustes et des servomoteurs puissants pour tirer les gros calibres en douceur.
L'intégration du rembobinage nécessite une synchronisation précise sur l'ensemble de la chaîne de production. La collecte des déchets doit fonctionner parfaitement pour éviter les goulots d'étranglement. Vous devez calibrer votre système de ferraille en fonction de la résistance à la déchirure spécifique du matériau. L’intégration d’une de haute qualité rembobineuse de papier d’aluminium résout bon nombre de ces problèmes de tension. Une mauvaise synchronisation entre la presse et le rembobineur entraîne des bourrages immédiats. Une bande de ferraille cassée arrête instantanément la production.
L’atténuation du taux de rebut repose en grande partie sur une jauge de matériau cohérente. Les variations d"épaisseur font dériver latéralement le film. Une épaisseur constante maintient la bande parfaitement centrée. Cette stabilité réduit considérablement les déchets de bordure. Lorsque vous contrôlez la tension avec précision, vous maximisez le rapport rendement par bobine. Chaque millimètre de matériau économisé améliore votre efficacité opérationnelle.
Lubrification et revêtements en production
La gestion des frictions est un élément essentiel d’une fabrication réussie de conteneurs. Le traitement de l’aluminium nu crée une friction intense métal sur métal. Ce frottement conduit directement au grippage et à la déchirure pendant le processus d"emboutissage profond. Vous devez mettre en œuvre des systèmes de lubrification robustes. Les lubrificateurs automatiques par gouttes ou par pulvérisation appliquent uniformément un film d"huile microscopique. Ce film permet au film de glisser en douceur dans la cavité du moule sans se coincer.
La manipulation de films pré-enduits ou infroissables nécessite des adaptations spécifiques de la machine. Les presses standards ne peuvent pas traiter efficacement ces matériaux haut de gamme. Les films recouverts de polymère ou laqués se comportent différemment sous la pression. Vous aurez peut-être besoin de moules chauffés pour éviter que le revêtement ne se fissure. Vous devez également implémenter des paramètres de dégagement modifiés. Ces adaptations précises sont obligatoires pour haut de gamme la fabrication de contenants alimentaires en aluminium . Le fait de ne pas s'adapter ruine la finition haut de gamme.
La prévention des défauts est directement liée à la cohérence de la lubrification des matériaux. Un huilage insuffisant provoque un traînage localisé à l’intérieur de la filière. Cette traction étire le foil au-delà de son point de rupture. Cela provoque directement des défauts de piqûres et des microfissures au niveau des coins des conteneurs. En maintenant un seuil de lubrification parfait, vous éliminez ces défaillances structurelles. Vos poubelles restent vides et votre contrôle qualité se déroule sans problème.
Présélectionner un fournisseur pour la polyvalence des matériaux
L'évaluation des compétences en ingénierie est l'étape la plus critique de la passation des marchés. De nombreux fournisseurs vendent simplement des presses standard disponibles dans le commerce. Vous devez évaluer si un fournisseur potentiel de machines pour conteneurs en papier d'aluminium comprend réellement les contraintes métallurgiques. Demandez-leur quel impact la résistance à la traction a sur leur choix de moteur. Renseignez-vous sur les algorithmes de tension pour différentes jauges. Une équipe d’ingénierie compétente personnalise l’équipement en fonction des propriétés spécifiques de votre matériau.
Les protocoles de tests d’acceptation en usine (FAT) doivent être rigoureux et réalistes. N"acceptez jamais un test en utilisant les bobines de démonstration optimisées du fournisseur. Les bobines de démonstration sont sélectionnées spécifiquement parce qu’elles fonctionnent parfaitement. Vous devez insister pour faire fonctionner vos propres bobines de matériaux spécifiques pendant le FAT. Regardez comment la machine gère votre alliage, votre épaisseur et votre trempe exacts. Cela révèle la véritable capacité de l’équipement.
L"évolutivité modulaire protège votre investissement initial. Votre chaîne d’approvisionnement en matières premières va probablement changer à l’avenir. Vous pouvez passer du 8011 au 3003 en fonction de la disponibilité du marché. Recherchez des machines qui permettent un échange facile des composants principaux. Vous devriez pouvoir mettre à niveau facilement les contrôleurs de tension, les lubrificateurs et les plaques de moulage. Cette flexibilité garantit que votre ligne de production s’adapte de manière transparente aux futures demandes du marché.
Conclusion
L’alignement stratégique entre vos matières premières et vos équipements est absolument vital. Une machine à conteneurs en papier d'aluminium n'est aussi efficace que sa compatibilité avec l'intrant brut. Lorsque vous ignorez la physique des matériaux, vous vous exposez à des pannes mécaniques et à des taux de rebut élevés. L'adéquation de la limite d'élasticité, des types d'alliages et des profils d'épaisseur garantit une production fluide et continue.
Vos prochaines étapes nécessitent une planification et une séquence minutieuses. Finalisez minutieusement votre stratégie d’approvisionnement en matériaux. Comprenez exactement quels alliages et épaisseurs vous allez traiter. Définissez d’abord votre portefeuille de produits complet. Ce n"est qu"après avoir sécurisé ces variables matérielles que vous pourrez finaliser les spécifications de la machine et le tonnage requis de la presse. Cette approche séquentielle garantit une configuration de fabrication hautement productive.
FAQ
Q : La même machine peut-elle utiliser les alliages d’aluminium 8011 et 3003 ?
R : Oui, à condition que le tonnage de la presse soit suffisant pour le 3003 et que les dégagements du moule soient ajustés de manière appropriée.
Q : Comment l’épaisseur de la feuille affecte-t-elle la vitesse de production ?
R : Les feuilles plus fines nécessitent souvent des vitesses légèrement réduites ou des commandes de servo-tension très avancées pour éviter les ruptures de bande.
Q : Pourquoi des défauts de piqûre se produisent-ils dans mes conteneurs ?
R : Il s"agit généralement d"une combinaison de propriétés d"allongement insuffisantes du matériau, de systèmes de lubrification inadéquats sur la machine ou d"empreintes de moule usées.