L’achat d’équipements de coupe industriels nécessite un investissement en capital important. Les spécifications excessives gaspillent immédiatement votre précieux budget. Le manque de spécifications crée de graves goulots d’étranglement dans la production sur toute la ligne. Les fabricants mettent fréquemment en avant les mesures de performances maximales sur leurs brochures sur papier glacé. Pourtant, la valeur réelle d’usine dépend fortement de cycles de service continus et soutenus. La compatibilité des matériaux dicte également le succès dans le monde réel. Ne pas faire correspondre ces spécifications à vos matériaux entraîne une usure prématurée des équipements.
Nous fournissons ci-dessous un cadre fondé sur des données probantes. Vous apprendrez à traduire les spécifications techniques en résultats mesurables. Comprendre le couple, le contrôle du régime et la rigidité structurelle modifie votre stratégie d"achat. Vous pouvez éviter des opérations secondaires coûteuses en donnant la priorité aux fonctionnalités appropriées. Laissez-nous explorer les paramètres critiques dont vous avez besoin pour sécuriser un système fiable.
Points clés à retenir
- La puissance du moteur (HP) doit correspondre à la densité du matériau ; Les puissances nominales en service continu comptent plus que la puissance maximale.
- Le contrôle de vitesse variable (RPM) n'est pas négociable pour les installations coupant des matériaux mixtes (par exemple, permutation entre l'acier doux et l'aluminium).
- La rigidité de la machine dicte directement la durée de vie de la lame ; Les bases en fonte plus lourdes amortissent les vibrations et réduisent les coûts des consommables au fil du temps.
Définir le problème commercial : volume de production par rapport aux besoins en matériaux
Définir vos critères de réussite
Vous devez définir des critères de réussite clairs avant d’évaluer un équipement. La bonne machine à lame de scie élimine les opérations secondaires fastidieuses. Il offre une coupe nette et précise directement à partir de la lame. Cette précision supprime le besoin d’ébavurage manuel. Vos opérateurs économisent des heures de travail physique chaque semaine. Des coupes nettes garantissent également un ajustement parfait lors des étapes ultérieures de soudage ou d'assemblage. Vous obtenez un débit plus élevé lorsque les pièces passent directement de la scie au poste de travail suivant. L’évaluation des équipements uniquement sur la base du prix initial ignore ces avantages opérationnels en aval.
Réalisation d"un profil de matériau approfondi
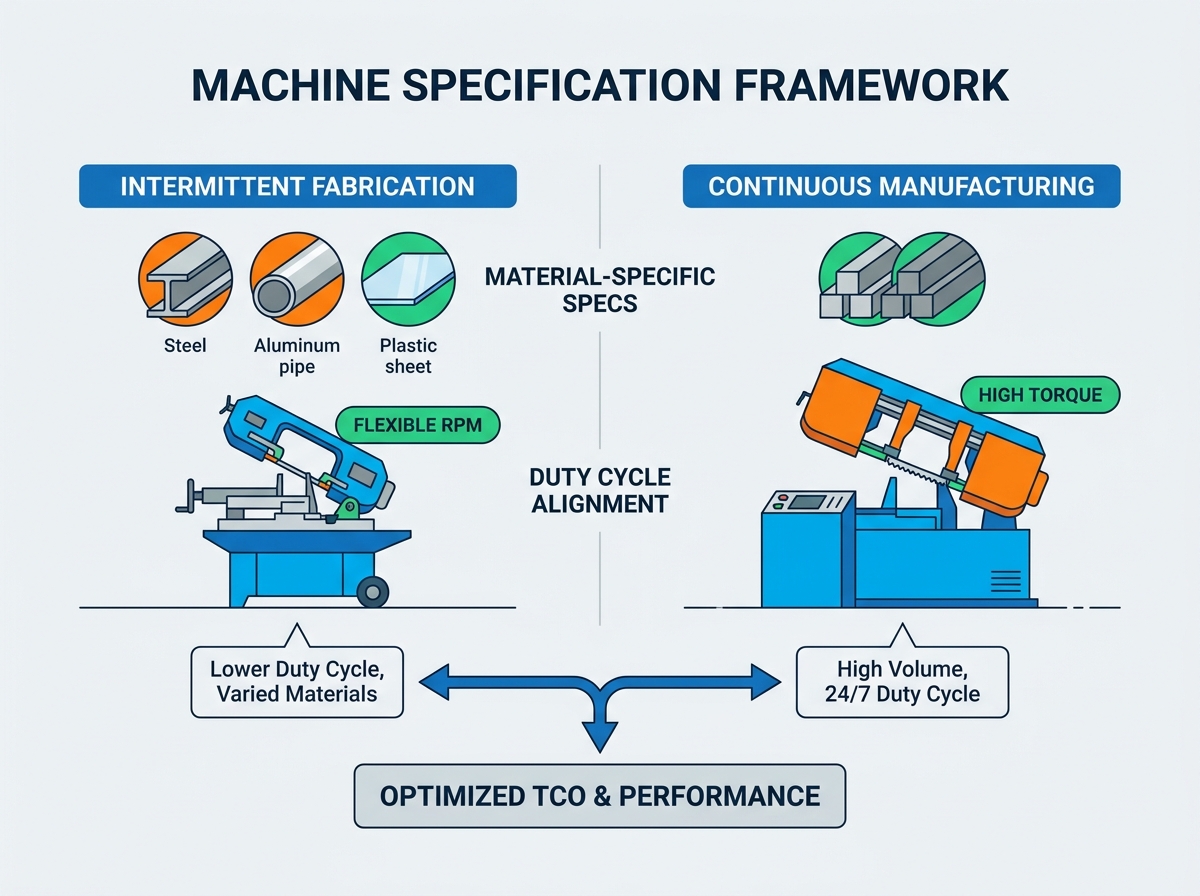
Évaluez les matières premières traitées quotidiennement par votre installation. Les métaux ferreux nécessitent des configurations mécaniques spécifiques. Les barres en acier massif nécessitent des spécifications de couple élevé et de bas régime. Ces paramètres évitent la surchauffe des dents de la lame. Les métaux non ferreux et les plastiques nécessitent des réglages totalement différents. La coupe de l"aluminium nécessite des vitesses de broche beaucoup plus élevées pour éliminer efficacement les copeaux. Vous ne pouvez pas couper efficacement les deux familles de métaux en utilisant un seul réglage fixe. Tenter ce compromis détruit toujours les lames et ruine les finitions des matériaux. Profilez soigneusement vos matériaux en stock pour dicter les plages de vitesse requises.
Établir les véritables attentes en matière de cycle de service
Les attentes en matière de cycle de service modifient considérablement les exigences de votre machine. Faites la différence entre l’utilisation intermittente d’un atelier de fabrication et la fabrication continue en trois équipes. Les scies intermittentes ont suffisamment de temps pour refroidir entre des coupes occasionnelles. Les machines à service continu fonctionnent constamment sous d"immenses charges mécaniques. Spécifier une machine conçue pour une utilisation intermittente dans un environnement à volume élevé garantit des problèmes. Cela conduit inévitablement à un épuisement prématuré du moteur et à une fatigue structurelle. Soyez réaliste quant au nombre d’heures pendant lesquelles l’équipement fonctionnera quotidiennement. La surestimation des cycles de service fournit une marge de sécurité. Les sous-estimer conduit à des pannes catastrophiques des équipements.
Spécifications de performances de base : puissance, vitesse et capacité
Caractéristiques nominales du moteur et mécanique du système d"entraînement
Les moteurs pilotent l’ensemble du processus de coupe. Évaluez soigneusement la puissance soutenue (HP) et les kilowatts (kW). La puissance maximale n’a d’importance que pendant la phase initiale de démarrage. Des valeurs nominales soutenues déterminent dans quelle mesure la machine gère les charges de coupe continues. Un moteur conçu pour des puissances de sortie élevées et soutenues à travers des matériaux denses sans caler.
Comparez les types de disques en fonction de vos besoins opérationnels. Les boîtes de vitesses à entraînement direct transfèrent efficacement le couple à la broche. Ils nécessitent moins d’entretien sur une durée de vie de plusieurs années. Les systèmes entraînés par courroie offrent différents avantages mécaniques. Les courroies amortissent naturellement efficacement les vibrations du moteur. Ils agissent également comme un fusible mécanique si la lame se bloque. Les opérateurs trouvent le remplacement de la courroie relativement facile par rapport à la reconstruction d"une boîte de vitesses endommagée.
Tableau : Comparaison des systèmes d"entraînement
| Type d'entraînement | Efficacité de transfert de couple | Amortissement des vibrations | Exigences de maintenance | Meilleure application |
| Boîte de vitesses à entraînement direct | Élevé (perte de puissance minimale) | Faible à modéré | Faible (vidanges d"huile annuelles) | Coupe en acier massif et lourd |
| Système entraîné par courroie | Modéré (léger glissement possible) | Haut | Modéré (tension/remplacement de la courroie) | Fabrication générale, matériaux mixtes |
Vitesse de broche et flexibilité de régime
La flexibilité de la vitesse de broche vous donne un énorme avantage concurrentiel. Recherchez des machines utilisant des entraînements à fréquence variable (VFD) ou des boîtes de vitesses à plusieurs vitesses. Les machines à vitesse fixe limitent considérablement l’agilité opérationnelle. Ils obligent les opérateurs à faire des compromis sur la qualité de coupe. L"application d"un mauvais régime augmente le risque de durcissement des matériaux sensibles. Une fois qu’un matériau durcit, la coupe devient presque impossible. Les VFD permettent aux opérateurs de composer le régime exact requis. Cette flexibilité évite les chocs thermiques sur les dents en carbure. Il garantit des charges de copeaux optimales sur divers profils métalliques.
Compatibilité de la taille de l"arbre et du diamètre de la lame
La compatibilité de la taille de l’arbre et du diamètre de la lame nécessite une attention particulière. Assurez-vous que l’équipement prend en charge les tailles d’arbre standard de l’industrie. Les arbres exclusifs vous garantissent des consommables coûteux et provenant d"une seule source. Les problèmes de chaîne d’approvisionnement peuvent interrompre votre production si les lames propriétaires ne sont plus disponibles. Les arbres standardisés vous permettent de vous procurer des outils auprès de plusieurs fournisseurs concurrents.
Calculez avec précision la profondeur de coupe maximale requise. Ce calcul détermine le diamètre minimum de lame nécessaire. Tenez toujours compte du dégagement pour les formes de stock variées. Les tubes, les barres pleines et les poutres structurelles nécessitent des dégagements différents. Une lame trop petite ne pénétrera pas complètement dans la crosse. Une lame trop grande introduit une flexion et une oscillation inutiles.
Caractéristiques de rigidité structurelle et de contrôle de précision
Conception du châssis et construction de la base
La construction du châssis et de la base dicte la qualité de la coupe finale. Privilégiez les bases en fonte robuste ou en acier soudé épais. Le poids agit comme un ancrage immobile contre les micro-vibrations. Les micro-vibrations à haute fréquence sont la principale cause d’émoussement prématuré des lames. Ils ébrèchent petit à petit les fragiles pointes de carbure. Ils créent également des coupures disgracieuses et disgracieuses sur la surface du matériau. La fonte possède une structure unique en flocons de graphite. Cette structure métallurgique absorbe mieux les fréquences de résonance que l’acier standard. Une base plus lourde fournit une base stable pour les opérations de coupe à haute tolérance.
Technologie d"étau et mécanismes de serrage
Les mécanismes d"étau et de serrage sécurisent le matériau lors de forces de coupe violentes. Évaluez les étaux pneumatiques ou hydrauliques pour les environnements à volume élevé. Les étaux automatisés réduisent considérablement la fatigue de l"opérateur sur une longue période de travail. Ils garantissent également une pression de serrage constante à chaque cycle. Les étaux manuels dépendent de la force de l"opérateur, qui varie au cours de la journée.
- Étaux à serrage unique : maintiennent le matériau du côté alimentation uniquement. Laisse souvent une bavure grossière lorsque la pièce coupée tombe.
- Étaux à double serrage : Fixez la crosse des deux côtés de la lame. Cela évite les bavures frustrantes liées aux chutes de matériaux.
- Commandes à pression variable : permettent aux opérateurs de réduire la force de serrage sur les tubes à paroi mince pour éviter l'écrasement.
Alignement des onglets et précision de l"indexation
La précision de l’onglet et de l’indexation détermine le montage du joint en aval. Vérifiez les échelles de degrés durcies sur la base pivotante. Vous avez besoin de butées mécaniques positives à des angles courants comme 45° et 90°. Les écailles molles s"usent avec le temps, ruinant la précision de votre angle. Les configurations automatisées nécessitent des évaluations encore plus strictes. Évaluer la précision des systèmes d’alimentation en matériaux. Les commandes NC et CNC doivent comporter des limites de tolérance vérifiables. Demandez au fabricant les données de répétabilité de ses navettes d"indexation. Un système d’alimentation manquant de précision annule les avantages d’une lame de haute qualité.
Systèmes de gestion thermique et d’évacuation des copeaux
Stratégies de lubrification et types de liquides de refroidissement
Couper du métal génère une immense chaleur localisée. Les types de lubrification et de liquide de refroidissement gèrent cette charge thermique dangereuse. Comparez soigneusement les systèmes de refroidissement par inondation aux systèmes de brumisation programmables. Le liquide de refroidissement par inondation fonctionne mieux pour la coupe d"acier massif et lourd. Il noie la zone de coupe, évacuant rapidement la chaleur. Cependant, les systèmes d’inondation créent des environnements de travail désordonnés.
Les systèmes de brumisation programmables gèrent parfaitement l’aluminium. Ils appliquent une micro-goutte précise de lubrifiant synthétique directement sur les dents. Cette méthode laisse des copeaux secs et maintient des espaces de travail beaucoup plus propres. Évaluez la tolérance de votre installation en matière de maintenance des fluides avant de choisir un système.
Systèmes de filtration et spécifications des pompes
Les spécifications de filtration et de pompe assurent la fluidité du liquide de refroidissement. Vérifiez la capacité globale de la pompe à liquide de refroidissement. Une pompe faible ne peut pas pousser le fluide profondément dans le canal de coupe. Vérifiez la présence de systèmes de filtration à deux étages. Les filtres à deux étages capturent les minuscules fines métalliques avant qu"elles ne circulent.
Erreurs courantes à éviter concernant la filtration :
- Ignorer la taille des mailles sur le tamis d'admission principal.
- Ne pas nettoyer régulièrement le filtre magnétique secondaire.
- Utilisation de mélanges de liquides de refroidissement inappropriés provoquant une croissance bactérienne.
Les fines abrasives non filtrées détruiront rapidement la turbine de la pompe. La mise à niveau de la filtration dès le départ évite d’importants problèmes de maintenance ultérieurement.
Élimination des copeaux et prévention de la recoupe
Le dégagement des copeaux maintient la zone de coupe sûre et efficace. Recherchez des tiroirs à copeaux intégrés pour une vidange manuelle facile. Les convoyeurs de copeaux automatisés traitent parfaitement les déchets volumineux. Ils éliminent les débris en continu sans intervention de l"opérateur. Des mécanismes de brosse à lame efficaces essuyent les débris des œsophages. Les copeaux piégés provoquent un phénomène appelé recoupe. La lame ramène les copeaux dans le matériau. Le redécoupage réduit considérablement la durée de vie de vos outillages. Cela ruine également la finition de surface de vos pièces fraîchement découpées. Une bonne évacuation des copeaux est essentielle pour un fonctionnement continu.
Sécurité des opérateurs et conformité réglementaire
Enceintes de protection et de découpe des machines
Les fonctions de sécurité protègent votre personnel et votre entreprise. Les systèmes de protection et de clôture isolent la zone de danger immédiate. Assurez-vous que l’équipement est doté de protège-lames auto-rétractables. Ces protections exposent la lame uniquement lorsqu"elle entre en contact avec le matériau. Les armoires de découpe entièrement fermées offrent une protection physique maximale. Ils séparent physiquement entièrement l"opérateur de la zone de coupe. Les boîtiers contiennent également des brouillards de liquide de refroidissement dangereux et des fragments métalliques volants. Ne faites jamais de compromis sur la protection structurelle pour économiser quelques dollars.
Verrouillages de sécurité et normes électriques
Les verrouillages de sécurité et la conformité électrique évitent les accidents catastrophiques. Vérifier la présence de démarreurs magnétiques. Ces démarreurs empêchent les redémarrages accidentels de la machine après des pannes de courant inattendues. Les interrupteurs standard restent « allumés » lorsque l"alimentation tombe, créant un risque grave lors du retour de l"électricité. Les boutons d’arrêt d’urgence (E-stop) facilement accessibles sont absolument essentiels. Ils doivent être positionnés à tous les postes de contrôle des opérateurs.
Confirmez que la machine répond rigoureusement aux normes de sécurité régionales. La conformité OSHA est légalement requise aux États-Unis. Le marquage CE répond au même objectif réglementaire en Europe. Les machines non conformes exposent votre installation à une immense responsabilité juridique. Cela expose également vos précieux opérateurs à des risques inutiles.
Conclusion
L’achat d’équipement de coupe industriel nécessite de regarder bien au-delà de la brochure. Les chiffres de capacité maximale racontent rarement toute l’histoire des performances de l’usine. Concentrez-vous plutôt sur les valeurs de service continu et le poids structurel. Donnez la priorité à l’atténuation des vibrations et aux fonctionnalités spécifiques aux matériaux telles que les vitesses variables. Le système idéal équilibre les dépenses d’investissement initiales et l’efficacité opérationnelle à long terme. Cet alignement stratégique garantit des temps d"arrêt minimaux et une durée de vie maximale des consommables.
Demandez des coupes d’essai sur vos matériaux spécifiques auprès de fournisseurs présélectionnés. Vérifiez les temps de cycle déclarés et inspectez personnellement la qualité de coupe. Traduisez les spécifications techniques en avantages commerciaux concrets. Appliquez ce cadre en toute confiance avant de générer votre prochain bon de commande.
FAQ
Q : Quelle est la différence entre une machine à lame de scie à entraînement direct et une machine à lame de scie à entraînement par courroie ?
R : Les systèmes à entraînement direct utilisent une boîte de vitesses connectée directement au moteur, offrant un couple maximal pour les matériaux solides lourds. Les systèmes entraînés par courroie utilisent des poulies et des courroies qui peuvent glisser sous des charges extrêmes mais offrent une coupe plus douce et protègent le moteur des blocages soudains.
Q : Pourquoi un entraînement à fréquence variable (VFD) est-il important sur une scie ?
R : Un VFD permet aux opérateurs de régler avec précision le régime en fonction de la dureté du matériau et du nombre de dents de la lame. Cela évite les dommages thermiques à la lame et garantit une coupe optimale sur divers métaux.
Q : Quel est l"impact du poids de la machine sur les performances de coupe ?
R : Les machines plus lourdes absorbent l’énergie cinétique et les vibrations générées pendant le processus de coupe. Moins de vibrations se traduit directement par des coupes plus douces, des tolérances plus strictes et une durée de vie de la lame nettement plus longue.
Q : Une seule machine à lame de scie peut-elle couper efficacement l’acier et l’aluminium ?
R : Uniquement si la machine est équipée d"un contrôle de vitesse variable et de systèmes de refroidissement compatibles. L"acier nécessite de faibles vitesses et un couple élevé, tandis que l"aluminium nécessite des vitesses élevées. L’utilisation d’une machine à vitesse unique ruine les lames et produit de mauvaises coupes.


