L’acceptation de la livraison d’équipements de transformation industrielle s’impose comme une étape financière à enjeux élevés. Une approbation prématurée peut transférer le lourd fardeau du dépannage directement du fabricant à votre atelier de production. Le test d'acceptation en usine (FAT) et le test d'acceptation sur site (SAT) constituent vos dernières lignes de défense. Pour la transformation de feuilles, où la fragilité extrême des matériaux rencontre une dynamique intense à grande vitesse, les contrôles visuels de base sont totalement insuffisants. Vous avez besoin d’une méthodologie de test structurée et rigoureuse pour protéger votre efficacité opérationnelle. Ce guide détaille les critères d'évaluation critiques et fondés sur des preuves que vous devez inspecter avant d'accepter formellement une rembobineuse de rouleaux de papier d'aluminium . Les lecteurs découvriront comment valider l’intégrité mécanique, vérifier les systèmes électriques et effectuer efficacement des tests de charge. En fin de compte, vous vous assurerez que l’équipement répond véritablement aux réalités quotidiennes de la production, aux normes strictes de conformité en matière de sécurité et à toutes les promesses contractuelles initiales.
Points clés à retenir
- Ne vous fiez jamais uniquement aux démonstrations à sec ; mandatez des tests de charge en utilisant vos qualités de matières premières spécifiques.
- Vérifiez que l'équipement physique reflète strictement les spécifications convenues de la rebobineuse de rouleaux de papier d'aluminium. .
- Donnez la priorité à la cohérence du contrôle de la tension, à l'alignement des bords et à une sortie sans défaut pendant les phases d'accélération et de descente.
- Ne signez pas le protocole d'acceptation tant que la documentation complète, les codes sources et les calendriers de maintenance n'ont pas été obtenus auprès de votre fournisseur.
Référence de pré-inspection : audit des spécifications de la machine de rembobinage de rouleaux de papier d"aluminium
Vous devez établir une base de référence ferme avant de lancer toute opération physique sur la machine. Commencez par comparer le contrat d’achat original avec la machine réelle posée sur le sol. Des divergences surviennent souvent entre les plans d’ingénierie et l’assemblage final. Vous devez détecter ces variations tôt. Rassemblez vos documents d’approvisionnement et comparez-les directement au matériel livré.
La vérification des composants de base exige un examen minutieux. Les pièces critiques définissent la fiabilité globale de votre ligne de production. Inspectez la marque du contrôleur logique programmable (PLC). Examinez les servomoteurs. Vérifiez les capteurs de guidage de la bande et les arbres pneumatiques. Vous devez vous assurer qu’ils correspondent exactement au niveau et à la marque promis. Le remplacement de composants haut de gamme par des alternatives moins chères compromet la durabilité à long terme. Nous voyons souvent des acheteurs sauter cette étape, ce qui entraîne des pannes précoces de pièces.
Ensuite, effectuez une validation stricte des paramètres. Localisez immédiatement la plaque signalétique de la machine. Confirmez que les capacités documentées s'alignent parfaitement avec les spécifications requises de votre rembobineuse de rouleaux de papier d'aluminium . Vous devez évaluer soigneusement la largeur maximale de la bande. Vérifier les diamètres maximaux de déroulement et de rembobinage. Vérifiez la plage d’épaisseur de microns compatible. Enfin, confirmez la vitesse de fonctionnement continue maximale. Chaque paramètre doit répondre aux normes contractuelles promises.
La compatibilité des matériaux représente un écueil courant. Le papier d"aluminium possède une résistance à la traction très spécifique. Il nécessite une précision nettement supérieure à celle du film étirable ou du papier standard. Assurez-vous que les zones de tension installées sont explicitement calibrées pour les métaux délicats. Les erreurs courantes incluent l’acceptation de zones de tension standard destinées au papier. Ces configurations vont inévitablement étirer ou casser des feuilles minces. Vous devez exiger une preuve d’étalonnage pour vos spécifications exactes de matériaux.
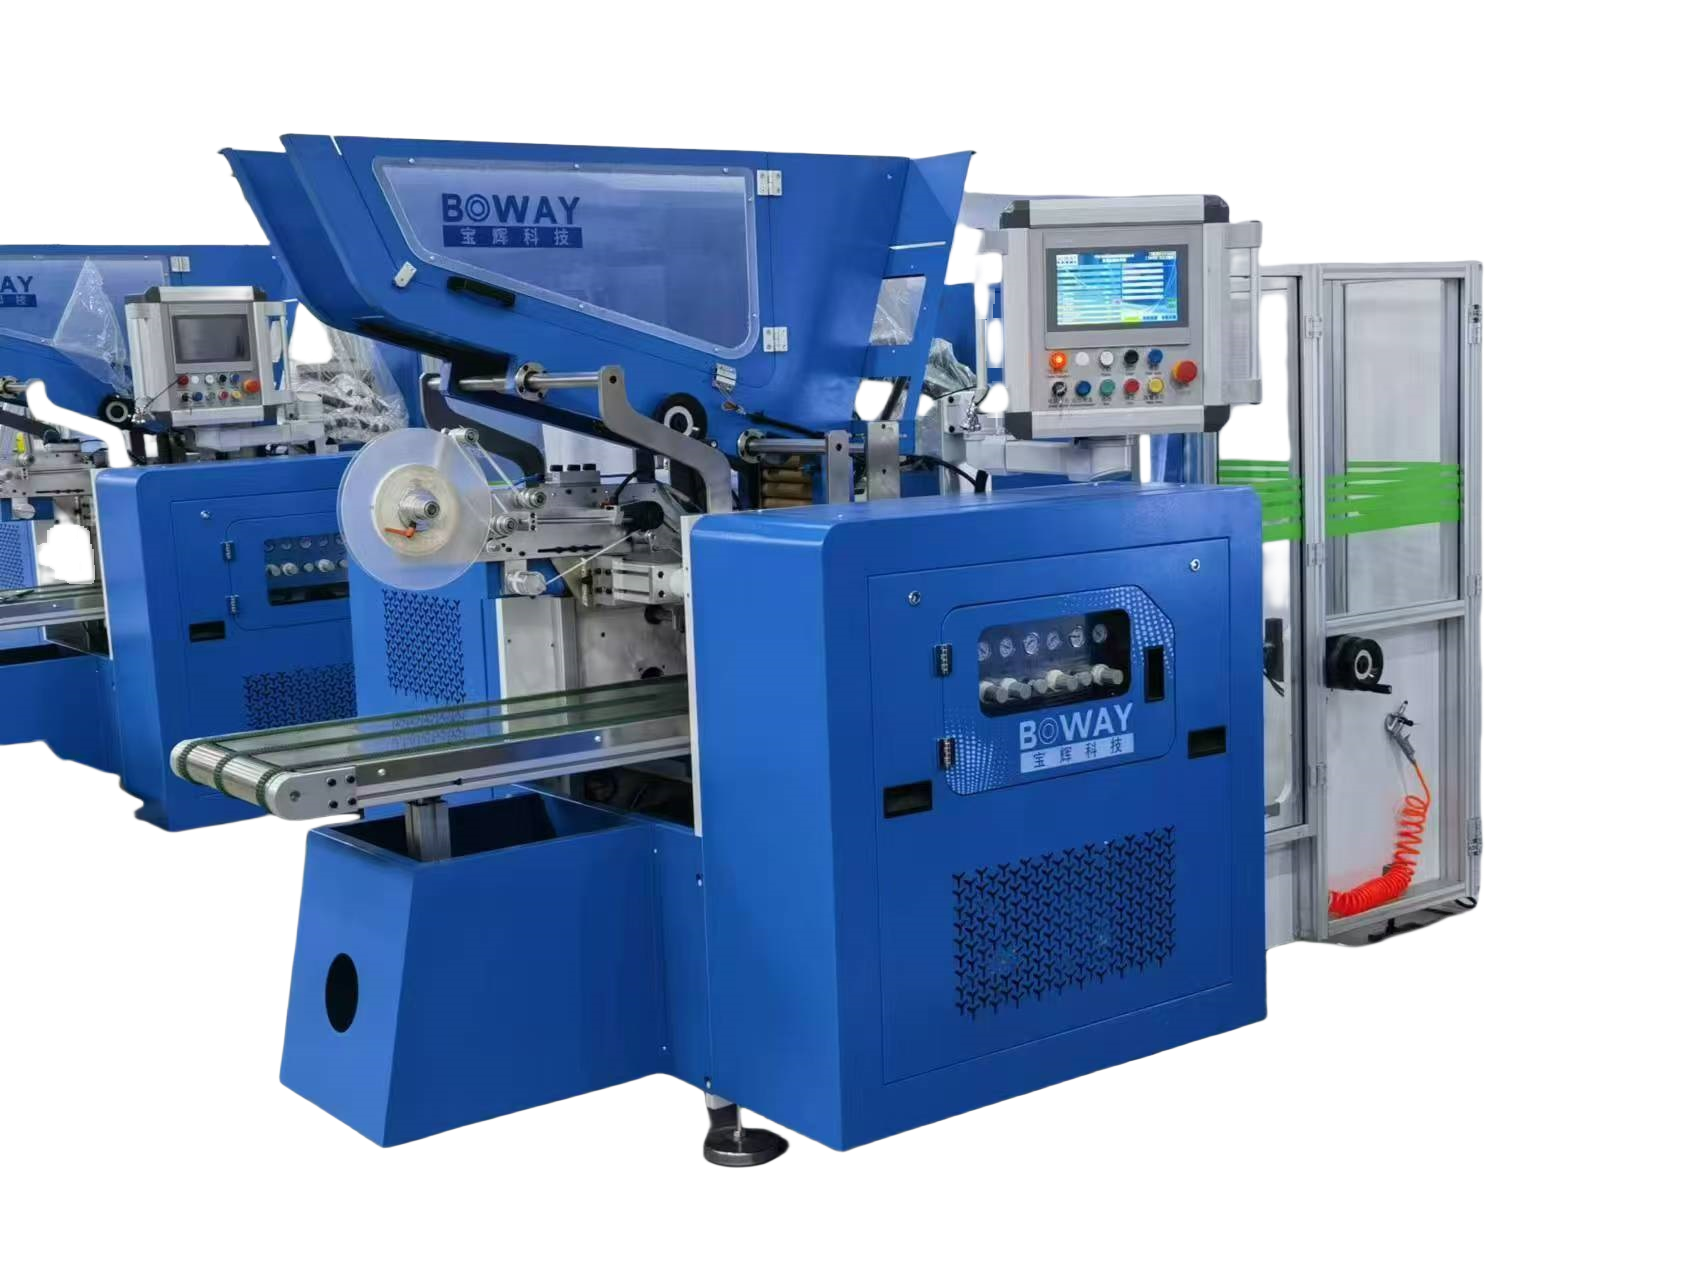
Intégrité mécanique et alignement du chemin Web
La rigidité structurelle constitue la base d’une transformation fiable des films. Inspectez soigneusement le châssis principal de la machine pour détecter l’amortissement des vibrations. Des vibrations excessives à des vitesses élevées entraînent des problèmes de qualité majeurs. Cela conduit directement à des marques de broutage et à des micro-déchirures destructrices. Le cadre doit être complètement stable lors d"accélérations rapides. Vous pouvez placer un simple accéléromètre sur le cadre pour mesurer les vibrations de base. Un meilleur amortissement équivaut directement à moins de ruptures de matériau.
La qualité de la surface des rouleaux et leur alignement exigent une perfection absolue. Le papier d’aluminium est notoirement impitoyable. Vérifiez tous les rouleaux de renvoi et les rouleaux d"entraînement pour déceler les imperfections de surface. Recherchez attentivement les petites rayures ou le placage inégal. Une seule bavure endommagera des milliers de mètres de feuille. Exiger du fabricant qu"il effectue une vérification de l"alignement laser de l"ensemble du chemin de la bande. Un alignement parallèle parfait empêche les plis en diagonale lors des courses à grande vitesse.
S"il est équipé d"une fonction de refendage, inspectez soigneusement les mécanismes de lame. Vous devez examiner les porte-lames et la configuration de la cisaille ou du rasoir. Recherchez attentivement toute oscillation ou jeu latéral. Les lames instables provoquent des bavures rugueuses ou des bords inégaux sur les rouleaux de papier d"aluminium finis. Suivez ces étapes spécifiques pour auditer le mécanisme de refendage :
- Engagez les porte-lames pneumatiques sans faire couler de matière.
- Mesurez la déviation latérale des rouleaux d’enclume inférieurs.
- Vérifiez que la profondeur de chevauchement correspond aux recommandations du fabricant.
- Vérifiez l'espacement des lames à l'aide d'un pied à coulisse numérique de précision.
- Testez la pression d’engagement pour une distribution uniforme sur le Web.
Les contrôles de sécurité et de conformité protègent vos opérateurs. Vérifier la présence de tous les gardiens physiques. Testez la fonctionnalité des barrières immatérielles de sécurité. Déclenchez les verrouillages de sécurité lorsque la machine est sous tension. Vous devez garantir une conformité totale CE ou OSHA en fonction de votre région. N’acceptez jamais d’équipement dépourvu d’une protection adéquate contre les points de pincement. La sécurité des opérateurs n’est pas négociable.
Systèmes électriques, IHM et précision du contrôle de tension
Évaluez l’interface homme-machine (IHM) pour une utilisation opérationnelle quotidienne. Tenez-vous vous-même devant le panneau de commande. L"interface est-elle programmée dans votre langue maternelle ? Les menus de navigation sont-ils intuitifs pour les opérateurs moyens ? Les menus complexes et enterrés entraînent des erreurs de configuration coûteuses. Les opérateurs doivent facilement trouver les paramètres de tension, les réglages de longueur et les historiques d"alarmes. Une bonne conception IHM réduit le temps de formation et minimise considérablement les erreurs humaines.
La validation du contrôle de tension nécessite votre plus grande attention. Cela reste le système le plus critique dans une rembobineuse de papier d'aluminium . Vous devez tester rigoureusement la réactivité à la tension en boucle fermée. Exiger que la machine maintienne une tension constante lors de changements brusques de vitesse. Les phases d’accélération et de décélération révèlent souvent des défauts de tension cachés. Les cellules de pesée doivent communiquer instantanément avec les servomoteurs. Tout retard entraînera le relâchement ou la rupture du film.
Testez ensuite le système Edge Position Control (EPC) ou Line Position Control (LPC). Induire intentionnellement un léger désalignement latéral sur le rouleau maître. Observez la rapidité avec laquelle le guide Web corrige cet écart. Il doit s’ajuster en douceur sans déchirer les bords fragiles du film. Des corrections agressives indiquent un mauvais réglage du PID dans le contrôleur de guidage.
Enfin, mesurez le temps de réponse à l’arrêt d’urgence (E-Stop). Déclenchez un arrêt d"urgence tout en fonctionnant à pleine vitesse de fonctionnement. Vous devez mesurer soigneusement le temps de décélération total. Observer les contraintes mécaniques exercées sur le châssis et les arbres. Vérifiez si le film se brise ou se rétracte dangereusement. Un arrêt d"urgence approprié arrête rapidement la machine tout en maintenant suffisamment de tension pour éviter l"effondrement de la bande.
Matrice de la liste de contrôle de validation du système
| Méthode de validation | des composants du système | Critères de réussite |
| Interface IHM | Naviguer dans la hiérarchie des menus | < 3 clics pour accéder aux réglages de tension |
| Contrôle des tensions | Test de vitesse de montée/descente | Dérive de tension < 2 % du point de consigne |
| Guidage des bords | Induire un désalignement des rouleaux de 5 mm | Correction < 1 seconde, aucun dommage aux bords |
| Séquence d"arrêt d"urgence | Déclenchement à vitesse continue maximale | Arrêt complet en < 5 secondes, pas de rupture de bande |
Mesures de performances de charge réelle et de qualité de sortie
Vous devez absolument refuser un test de réception à sec. Les machines se comportent totalement différemment lorsqu’elles sont soumises à une charge matérielle réelle. Introduisez vos propres rouleaux de maître spécifiques dans l"équipement. Apportez des épaisseurs variables si votre production l"exige. Les matériaux de test génériques cachent des défauts critiques. La trempe et l"alliage spécifiques de votre feuille modifient considérablement les profils de tension requis.
Établissez un protocole de vitesse rigoureux. Faites d’abord fonctionner la machine à 50 % de sa vitesse continue nominale. Maintenez cette vitesse pendant au moins 30 minutes. Ensuite, poussez-le à 80 % pendant encore 30 minutes. Enfin, exigez un fonctionnement de 30 minutes à 100 % de sa capacité. De brèves démonstrations de cinq minutes sont inutiles. La surchauffe des servos ou la dérive de tension ne se produisent généralement qu"après 15 minutes de fonctionnement continu. Des tests soutenus révèlent la véritable stabilité thermique des systèmes d’entraînement.
L"analyse des résultats dicte le succès final de l"exécution. Vous devez inspecter les rouleaux rembobinés pour déceler les défauts courants. Recherchez attentivement les problèmes suivants :
- Télescopique : Vérifiez que les rouleaux finis ne présentent pas de bords plats et affleurants. Les couches saillantes indiquent une mauvaise diminution de la tension.
- Froissement : Inspectez la surface de la feuille pour détecter des motifs étoilés ou des bandes de jauge. Vérifiez profondément les rides internes cachées.
- Densité d'enroulement : Tapez sur les rouleaux finis pour assurer une dureté uniforme du noyau au diamètre extérieur.
Vérifiez la précision de la longueur à l’aide d’un outil de mesure indépendant. Ne vous fiez pas aveuglément à l’affichage de la machine. Comparez le compteur de longueur automatique à la longueur physique réelle de la plaie. Une erreur d’un pour cent se traduit par des pertes matérielles annuelles massives. La roue de mesure de l"encodeur doit conserver une adhérence parfaite sans rayer la surface du film.
Évaluation du fournisseur de machines de rebobinage de rouleaux de papier d"aluminium pour la préparation après-vente
Un test d"acceptation réussi comprend la sécurisation de tous les documents essentiels. Assurer la livraison des schémas électriques complets avant de quitter les installations. Exigez des schémas pneumatiques mis à jour et des dessins d’assemblage mécanique détaillés. La documentation manquante rend le dépannage futur presque impossible. Vous serez confronté à des temps d"arrêt prolongés si les techniciens locaux ne peuvent pas retracer les défauts électriques. N"acceptez pas les promesses de « envoyer les manuels par la poste plus tard. »
Discutez des calendriers de maintenance et obtenez une liste des pièces d’usure. Demandez immédiatement une liste de pièces de rechange très détaillée. Il doit inclure les numéros OEM exacts et la durée de vie prévue des composants. Renseignez-vous spécifiquement sur les bagues de friction, les lames de refendage et les rouleaux d"entraînement en caoutchouc. Le stockage de ces pièces d’usure spécifiques évite des arrêts de production catastrophiques. Un fournisseur préparé fournit cette liste de manière volontaire et transparente.
L’accessibilité des logiciels garantit votre indépendance opérationnelle. Confirmez que vous disposez des niveaux d’accès ou des mots de passe nécessaires. Vous devez accéder à l'automate et à l'IHM pour effectuer de futurs réglages de paramètres. Évitez les situations dans lesquelles vous êtes bloqué par le fournisseur de la rebobineuse de rouleaux de papier d'aluminium . Les verrous propriétaires vous obligent à conclure des contrats de service à distance coûteux pour des modifications de réglage mineures. Exigez des mots de passe d’ingénierie de niveau deux dans le cadre du transfert.
Documentez tous les éléments non résolus lors de la signature de l’acceptation finale. Le formulaire du protocole FAT ou SAT constitue votre levier. Créez une liste stricte de tous les défauts découverts. Liez l’étape de paiement final strictement à la résolution de ces problèmes spécifiques. Ne débloquez jamais les fonds finaux sur la seule base d’une livraison physique. Vous conservez le pouvoir jusqu’à ce que l’équipement réponde à toutes les mesures de performance documentées.
Conclusion
- L'acceptation d'une rembobineuse reste un processus actif, axé sur les données, et non une simple formalité.
- Auditez systématiquement l’intégrité structurelle, le contrôle de tension en boucle fermée et la qualité de sortie pour protéger la disponibilité opérationnelle.
- Ne faites jamais de compromis sur les verrouillages de sécurité ou sur l’accessibilité logicielle nécessaire.
- Amenez vos opérateurs de machines et ingénieurs de maintenance les plus expérimentés directement à l’inspection.
- Utilisez leur scepticisme pratique pour identifier les goulots d'étranglement du flux de travail avant que l'équipement ne quitte l'usine du fournisseur.
FAQ
Q : Qu"est-ce qu"un taux de rebut raisonnable lors d"un test de réception d"une machine ?
R : Les tolérances standard de l"industrie prévoient un taux de rebut inférieur à 2 % en fonctionnement en régime permanent. Un léger gaspillage de configuration initiale est normal. Cependant, des ruptures fréquentes de la bande, des problèmes continus de coupe des bords ou une perte de tension inexpliquée pendant le FAT constituent des signaux d"alarme majeurs. Résolvez-les immédiatement.
Q : Puis-je utiliser des matières premières génériques pour l’inspection ?
R : Nous déconseillons fortement l’utilisation de matériaux génériques. L"épaisseur de la feuille, l"état et les qualités d"alliage spécifiques modifient considérablement les profils de tension machine requis. Le papier ou le plastique générique masque les défauts des installations de conversion des métaux. Utilisez toujours votre matériel de production réel pour des tests précis.
Q : Que dois-je faire si la machine échoue au test de vitesse mais réussit les contrôles de qualité ?
R : Tenir le fournisseur entièrement responsable du respect des spécifications contractuelles initiales. Une machine incapable de fonctionner à sa vitesse maximale nominale sans dégrader la qualité de sortie représente une perte permanente de votre retour sur investissement calculé. Exigez des corrections mécaniques ou logicielles immédiates.
Q : Combien de temps dure habituellement un test de réception en usine (FAT) approfondi ?
R : Un FAT rigoureux prend généralement 1 à 3 jours. Le délai exact dépend fortement de la complexité de la machine, des niveaux d"automatisation et du nombre d"ajustements nécessaires découverts. Ne précipitez jamais ce processus ; allouez suffisamment de temps pour un fonctionnement continu sous charge vive.


