Les cuisines centrales, la logistique de la chaîne du froid et les services de plats à emporter se développent à l'échelle mondiale. Ils exigent des emballages alimentaires offrant une rétention thermique supérieure. Vous avez également besoin d’une intégrité structurelle à toute épreuve pour éviter les fuites. La production à grande échelle présente un obstacle majeur. Vous devez aligner des conceptions de conteneurs spécifiques sur la bonne ligne de presse automatisée. Autrement, les coûts unitaires augmenteront rapidement. Nous avons conçu ce guide pour les responsables de production et les équipes achats. Nous vous aiderons à évaluer efficacement différentes conceptions de lignes. Vous apprendrez à comparer les spécifications techniques avec précision. Enfin, nous vous montrerons comment minimiser les risques de mise en œuvre lorsque vous investissez dans une machine à conteneurs en aluminium..
Points clés à retenir
- Les attributs du conteneur (paroi froissée ou paroi lisse, compartiment unique ou multi-compartiments) dictent directement le tonnage de presse requis et la compatibilité des moules.
- L'évaluation des spécifications principales de la machine à conteneurs en papier d'aluminium, telles que la précision de l'alimentation et la collecte des déchets, est essentielle pour calculer le véritable retour sur investissement et le rendement des matériaux.
- Le choix entre des conceptions de ligne standard et personnalisées a un impact sur les temps de changement et l'évolutivité future. La sélection d'un
- fournisseur fiable de machines pour conteneurs en papier d'aluminium nécessite un contrôle strict des protocoles de tests d'acceptation en usine (FAT) et des cadres de support après-vente.
Définir le problème métier : faire correspondre la sortie de la machine aux types de conteneurs
Vous ne pouvez pas acheter une presse de production uniquement en fonction de sa vitesse maximale. L’application finale du contenant alimentaire dicte le choix de la machine. Les plateaux de restauration robustes nécessitent des forces mécaniques très différentes de celles des bols à emporter légers standard. Vous devez faire correspondre la forme, la profondeur et le type de mur du produit aux capacités spécifiques de l"équipement d"emboutissage.
Conceptions à murs froissés ou à murs lisses
Les parois des conteneurs dictent la complexité de l’ensemble de votre ligne de production. Ils modifient tout, de la conception du moule au contrôle de la tension.
- Conteneurs à parois froissées : ce sont des produits standards qui dominent l'industrie des plats à emporter. Les lignes de production d’estampage de conceptions à parois ridées nécessitent des systèmes de lubrification moins spécialisés. Ils fonctionnent également efficacement avec des tonnages de presse inférieurs. Le processus de pliage offre naturellement une rigidité structurelle sans limites d'emboutissage.
- Conteneurs à parois lisses : les cuisines centrales et les distributeurs de la chaîne du froid les préfèrent pour les applications à haute étanchéité. Les bords lisses permettent un thermoscellage hermétique. Leur fabrication exige une plus grande précision. Vous avez besoin d'un formage de moules spécialisé, d'un contrôle plus strict de la tension de la bande et d'alliages d'aluminium de qualité supérieure (comme une feuille de qualité 3003).
Considérations relatives à la capacité et réalité du rendement
De nombreuses équipes achats tombent dans le piège des maximums théoriques. Une brochure peut annoncer 60 coups par minute. Ce chiffre ne signifie pas grand-chose sans contexte. Vous devez calculer soigneusement les volumes de production réels.
- Définir les empreintes par moule. Un moule à une seule empreinte produit 60 unités par minute. Un moule à quatre empreintes produit 240 unités par minute à la même cadence.
- Tenez compte de l’épaisseur de la feuille et de la profondeur de dessin. Les conteneurs plus profonds nécessitent des vitesses de course plus lentes pour éviter la déchirure du matériau.
- Tenez compte d’une disponibilité continue. Les arrêts de routine pour les changements de rouleaux de film et l'évacuation des déchets réduisent le rendement théorique de 15 à 20 %.
Spécifications de la machine de conteneur de papier d"aluminium de base à évaluer
L’évaluation des machines nécessite d’aller au-delà des allégations marketing de base. Vous devez décortiquer les principales fonctionnalités d’ingénierie. Les lignes hautes performances s"appuient sur des sous-systèmes synchronisés. Si un système est sous-performant, c’est toute la ligne qui en souffre.
Exigences en matière de tonnage de presse
Le tonnage de la presse détermine la force maximale que la machine peut appliquer. Vous devez choisir entre les presses pneumatiques et mécaniques. Les tonnages standard incluent 45T, 63T, 80T et 110T. Un tonnage plus élevé n"est pas négociable pour les moules multi-empreintes. Les feuilles plus épaisses exigent également plus de force. Si vous sous-espécifiez le tonnage de la presse, vous risquez un emboutissage incomplet. Vous accélérerez également considérablement l’usure du moule.
| Tonnage de presse | Types de conteneurs recommandés | Configuration typique du moule | Principales limitations |
| 45T | Petits bols à emporter, coquetiers à tartelettes | 1 à 2 cavités | Des difficultés avec les feuilles embouties ou épaisses. |
| 63T | Barquettes à emporter rectangulaires standards | 2 à 3 cavités | Peut nécessiter des vitesses plus lentes pour les conceptions à plusieurs compartiments. |
| 80T | Casseroles de restauration robustes, repas d"avion | 3 à 4 cavités | Nécessite un revêtement de sol renforcé en usine pour le contrôle des vibrations. |
| 110T+ | Plaques à parois lisses, grandes rôtissoires | 4+ cavités | Dépenses d’investissement initiales et charge électrique plus élevées. |
Systèmes d"alimentation et de tension
L’étirement de la feuille ruine la cohérence du produit. Les alimentateurs servocommandés contrôlent l’avancement des matériaux avec une précision millimétrique. Ils éliminent le décalage physique trouvé dans les anciens distributeurs mécaniques. Une alimentation précise réduit considérablement le taux de rebut. Il garantit des poids de produits constants sur des milliers de cycles. Lorsque la tension chute, la feuille se froisse prématurément. Lorsque la tension augmente, la bande d"aluminium se casse.
Architecture de collecte de ferraille
La gestion des déchets a un impact direct sur la disponibilité continue. Il détermine également votre valeur de valorisation matière. Les presses à balles compressent les squelettes de papier d’aluminium en blocs denses. Ces blocs sont faciles à vendre aux installations de recyclage. Des hachoirs ou des aspirateurs coupent le squelette en minuscules flocons et les aspirent. Les aspirateurs économisent de l'espace au sol mais génèrent du bruit. Une collecte efficace des déchets maintient la zone d'estampage exempte de débris. Faire correspondre avec précision les spécifications de votre machine à conteneurs en papier d'aluminium à vos objectifs de production évite à la fois la sous-performance et la surcapitalisation.
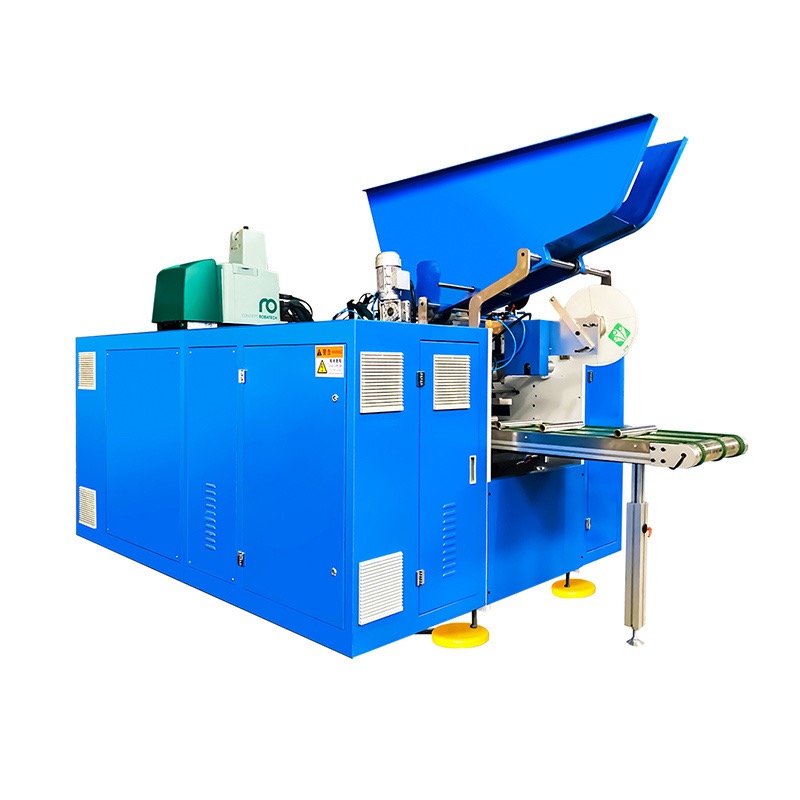
Configurations de machines à conteneurs en papier d"aluminium standard et personnalisées
Votre modèle économique détermine votre configuration de ligne idéale. Les emballeurs sous contrat ont besoin d’une flexibilité extrême. Les fabricants de produits alimentaires spécialisés donnent la priorité aux productions ininterrompues en grand volume d’une seule forme.
Lignes standard disponibles dans le commerce
Les machines standards constituent l’épine dorsale de l’industrie mondiale de l’emballage. Ils tamponnent efficacement les contenants à emporter rectangulaires et circulaires standard.
- Avantages : Délais de déploiement plus rapides. Fiabilité éprouvée sur des centaines d’installations. Dépenses d’investissement initiales réduites. Pièces de rechange facilement disponibles.
- Inconvénients : Limité aux formes géométriques standards. Il leur manque souvent des modules complémentaires d’automatisation avancés tels que des empileurs automatiques ou des mécanismes de comptage.
Concevoir pour des demandes uniques
Parfois, l’équipement standard ne suffit pas. Vous devrez peut-être investir dans une machine à conteneurs en papier d'aluminium personnalisée . Les lignes personnalisées gèrent parfaitement les formes propriétaires. Ils sont idéaux pour les repas spécialisés à plusieurs compartiments des compagnies aériennes. Ils estampent également des modèles de jantes personnalisés requis pour les films de thermoscellage spécialisés. Les presses personnalisées comportent souvent des lits allongés pour accueillir des moules massifs et complexes.
| Caractéristique | Configurations standard | Configurations personnalisées |
| Vitesse de déploiement | 30 à 45 jours | 60 à 90 jours |
| Flexibilité du moule | Moules standards de base | Moules propriétaires et complexes |
| Intégration de l"automatisation | Manuel ou semi-automatique | Systèmes d"emballage entièrement automatisés |
| Investissement initial | Inférieur | Significativement plus élevé |
Efficacité du changement de moule
Les temps d"arrêt tuent la rentabilité. L"évaluation du temps d"arrêt nécessaire au remplacement des moules est essentielle. Vous devez rechercher des systèmes à changement rapide de matrice (QDC). Ces mécanismes de serrage hydrauliques réduisent les temps de changement de plusieurs heures à moins de quarante-cinq minutes. Les systèmes QDC sont essentiels si vous exécutez un calendrier de production à forte mixité et à faible volume. Ils permettent aux opérateurs de passer des bols circulaires aux plateaux rectangulaires au cours du même quart de travail.
Réalités de mise en œuvre : automatisation, évolutivité et risques
L"achat du matériel n"est que la première étape. Son installation et sa mise à l’échelle introduisent de nouveaux défis d’ingénierie. Vous devez préparer votre installation à des exigences opérationnelles strictes.
Exigences relatives aux installations
Les lignes d’emboutissage industriel exigent une préparation rigoureuse des installations. Vous devez calculer l’empreinte exacte de l’espace au sol. Incluez la presse, le dérouleur, le collecteur de ferraille et les convoyeurs d"empilage. La stabilité de l’air comprimé est cruciale. La pression atmosphérique fluctuante entraîne la défaillance des éjecteurs pneumatiques. Cette défaillance laisse les conteneurs coincés à l’intérieur du moule. Enfin, vérifiez votre capacité de charge électrique. Les presses à fort tonnage consomment énormément d’ampérage lors du démarrage.
Automatisation en aval
La collecte manuelle ralentit les presses à grande vitesse. L"intégration de l"automatisation en aval maximise le débit. Vous pouvez ajouter des empileurs automatiques, des systèmes de comptage électronique et des emballeurs automatiques à la ligne. Le passage d"une collecte manuelle à des lignes entièrement automatisées réduit votre dépendance en matière de main-d"œuvre. Cependant, l’automatisation augmente la complexité de la configuration initiale. Les capteurs doivent se synchroniser parfaitement avec les coups de presse. Un seul capteur mal aligné arrête toute la ligne.
Points d"échec courants
Même les meilleures machines connaissent des ratés opérationnels. Comprendre ces points de défaillance vous aide à déployer des stratégies d"atténuation efficaces.
- Incohérences de lubrification : Un huilage insuffisant entraîne une usure importante du moule. Un huilage excessif contamine le récipient alimentaire final. Une lubrification inégale provoque la déchirure de la feuille d'aluminium à l'intérieur de la matrice.
- Stratégies d’atténuation : rendre obligatoire des systèmes de lubrification automatisés et programmables résout ce problème. Ces systèmes pulvérisent un micro-brouillard de lubrifiant de qualité alimentaire exactement là où cela est nécessaire. Ils éliminent l’erreur humaine de l’équation.
La mise en service réussie d'une machine à contenants en papier d'aluminium pour contenants alimentaires nécessite de regarder au-delà de la presse elle-même et d'auditer l'ensemble du flux de travail de manutention des matériaux.
Présélection d"un fournisseur de machines pour conteneurs en papier d"aluminium
La sélection du fournisseur a autant de poids que la sélection de la machine. Vous comptez sur ce fournisseur pendant des années. Une machine bon marché devient chère si le fabricant disparaît lorsque des pièces de rechange sont nécessaires.
Vérification fondée sur des données probantes
Vous devez aller au-delà des allégations marketing raffinées. Vérifiez directement leurs capacités d’ingénierie. Demander de la documentation sur les normes de conformité. Les certifications CE et ISO prouvent qu"ils respectent des directives strictes de sécurité électrique et mécanique. Demandez à parler avec des clients actuels utilisant des machines similaires. Les retours concrets révèlent des problèmes de fiabilité cachés dans les brochures commerciales.
Le protocole FAT
N’autorisez jamais l’expédition sans un test d’acceptation en usine (FAT). Pourquoi devez-vous exiger des tests rigoureux ? Parce qu"une machine peut fonctionner parfaitement avec du film standard mais échouer avec le vôtre. Effectuez le FAT à l’aide de votre jauge en aluminium spécifique. Montez les moules de votre choix. Faites fonctionner la machine à la vitesse de production promise. Si le fournisseur résiste à une FAT approfondie, considérez cela comme un signal d’alarme majeur.
Après-vente et pièces de rechange
L'usure mécanique est inévitable. Vous devez évaluer l'engagement du fournisseur en matière de maintenance des outils. Renseignez-vous sur les mises à jour logicielles pour les interfaces des automates programmables (PLC). Assurez-vous qu’ils fournissent des délais de livraison rapides pour les pièces de rechange critiques. Un fournisseur crédible de machines pour conteneurs en papier d'aluminium discutera de manière proactive des limitations de temps de cycle et fournira des données transparentes sur le temps moyen entre pannes (MTBF).
Conclusion
Investir dans une ligne de production haute performance transforme vos capacités de fabrication. Vous devez suivre systématiquement ce processus pour parvenir à une croissance durable.
- La conception optimale de la ligne équilibre le tonnage de presse requis et la flexibilité du moule.
- Vous devez mettre en balance les niveaux d’automatisation avancés avec les limites de vos installations et les contraintes financières.
- Vérifiez toujours les capacités de la machine via des protocoles FAT rigoureux en utilisant vos matières premières réelles.
- Vérifiez les dimensions de vos conteneurs requises et calculez immédiatement les volumes mensuels attendus.
- Demandez des propositions techniques détaillées basées sur des données opérationnelles réelles plutôt que sur des brochures génériques.
FAQ
Q : Une seule machine peut-elle produire à la fois des conteneurs à parois lisses et à parois ondulées ?
R : Techniquement oui, si la presse a un tonnage suffisant et des paramètres de course réglables. Cependant, cela nécessite des changements de moules hautement spécialisés (et coûteux) et différentes configurations de lubrification. Les conceptions à parois lisses exigent un contrôle de tension beaucoup plus strict et des presses plus lourdes.
Q : Quel tonnage est requis pour les contenants alimentaires à plusieurs compartiments ?
R : Généralement 63T à 80T+, selon l"épaisseur de la feuille et le nombre de cavités. Les presses à faible tonnage n’ont pas la force d’estampage nécessaire. Ils ne parviendront pas à tamponner proprement les parois de séparation embouties ou complexes.
Q : Combien de temps faut-il pour déployer une ligne de production personnalisée ?
R : La construction et l"expédition des configurations standard peuvent prendre de 30 à 45 jours. Les lignes personnalisées avec des conceptions de moules exclusives et des empileurs automatisés nécessitent généralement 60 à 90 jours entre l"approbation initiale de la conception et le test final d"acceptation en usine.


