Les fabricants d’emballages alimentaires sont aujourd’hui confrontés à une compression incessante de leurs marges. Les prix des matières premières fluctuent constamment et les détaillants exigent des coûts plus bas pour les produits finis. Les configurations semi-automatiques ont atteint leurs plafonds opérationnels. Ils souffrent de coûts de main-d"œuvre élevés, de temps de cycle incohérents et de taux de rebut non optimisés. Vous ne pouvez plus compter sur des flux de travail manuels pour rester compétitif sur ce marché.
L’automatisation représente un changement fondamental. Il ne s’agit pas simplement d’une amélioration de la vitesse. Cela transforme votre opération de coûts de production variables en investissements fixes et prévisibles. Vous obtenez un contrôle total sur vos marges de fabrication en éliminant les erreurs humaines. Les machines fonctionnent à un rythme constant, stabilisant ainsi votre production quotidienne.
Cet article explore des mesures opérationnelles spécifiques. Nous définissons ce qui change lorsque vous passez à une configuration automatisée. Nous établissons une base de référence claire pour évaluer les dépenses en capital. Vous apprendrez comment les architectures modernes améliorent le rendement. Nous aborderons également les critères essentiels de sélection des fournisseurs et soulignerons les complexités cachées du déploiement.
Points clés à retenir
- Les lignes entièrement automatisées font passer les opérations des goulots d’étranglement dépendants de la main-d’œuvre à des résultats prévisibles et basés sur les données.
- L'intégration de gerbeurs automatiques et de presses à ferraille peut réduire les besoins en main-d'œuvre jusqu'à 70 % par équipe tout en minimisant le gaspillage de matériaux.
- L'évaluation d'une ligne de conteneurs en aluminium à grande vitesse nécessite de regarder au-delà des courses par minute (SPM) nominales pour évaluer l'efficacité globale de l'équipement (OEE) et les temps de changement d'outillage.
- Une mise en œuvre réussie nécessite des audits avant l'installation de l'empreinte des installations, de l'infrastructure électrique et de la préparation technique des opérateurs. Flux de travail
L"analyse de rentabilisation : flux de travail semi-automatiques ou entièrement automatisés
L’abandon des équipements semi-automatiques nécessite une compréhension claire de vos inefficacités actuelles. Les processus manuels introduisent des variables physiques. Ces variables perturbent activement les calendriers de production et dégradent la qualité des produits. La mise à niveau de votre équipement élimine complètement ces incohérences.
Dépendance au travail et ergonomie
Les processus manuels de collecte et d'empilage sont très sujets à la fatigue. Les opérateurs doivent plier, atteindre et compter à plusieurs reprises les conteneurs en aluminium. Ce mouvement répétitif crée des goulots d'étranglement immédiats lors des longs quarts de travail. L'empilage et le comptage automatiques en ligne éliminent cette contrainte physique. Les machines collectent les produits, les comptent avec précision et livrent des piles parfaites à la zone de conditionnement. Vous réduisez considérablement la dépendance au travail et améliorez l’ergonomie du lieu de travail.
Gestion des déchets et rendement
Les machines semi-automatiques comptent sur des opérateurs pour gérer les sangles et les déchets d'aluminium. La gestion manuelle des déchets est compliquée, lente et occupe un espace précieux au sol. Les systèmes automatisés utilisent des mécanismes d'aspiration localisés. Ils éloignent instantanément les déchets de la zone de la matrice. Une presse intégrée comprime ensuite ces déchets en blocs denses. Cette automatisation directe améliore votre rendement global en matériaux et maximise vos valeurs de remise de recyclage.
Cohérence et contrôle qualité
Les systèmes d'alimentation manuels souffrent souvent de micro-variations. Même un défaut d’alignement d’un millimètre provoque des plis le long du bord du récipient. Le contrôle automatisé de la tension et l’alimentation asservie de précision éliminent entièrement ces micro-variations. La machine alimente la quantité exacte de feuille d'aluminium requise pour chaque course. Cette précision garantit des jantes de conteneurs sans compromis, réduisant ainsi votre taux de défauts quotidien.
Prévisibilité du débit
De nombreux directeurs d'usine se concentrent uniquement sur la vitesse maximale des machines. Vous devriez plutôt vous concentrer sur un rendement durable. L'automatisation stabilise votre production tout au long d'un cycle de production complet de 24 heures. Les opérateurs ne dictent plus le rythme de fabrication. L'équipement maintient un rythme continu et prévisible. Ce changement permet à votre équipe commerciale de proposer en toute confiance des délais de livraison sur la base de données concrètes.
Comparaison des flux de travail : semi-automatique et automatisé
| métrique | semi-automatique | Servomoteurs |
| Exigence de main d"œuvre | 3-4 opérateurs par ligne | 1 opérateur supervisant plusieurs lignes |
| Manutention des déchets | Collecte manuelle, temps d"arrêt élevés | Aspiration en ligne et mise en balles automatique |
| Contrôle de qualité | Soumis à la fatigue humaine et à l"erreur | Précision constante et pilotée par capteur |
| Prévisibilité des résultats | Variable basée sur la dynamique de changement | Rendement soutenu sur 24 heures très stable |
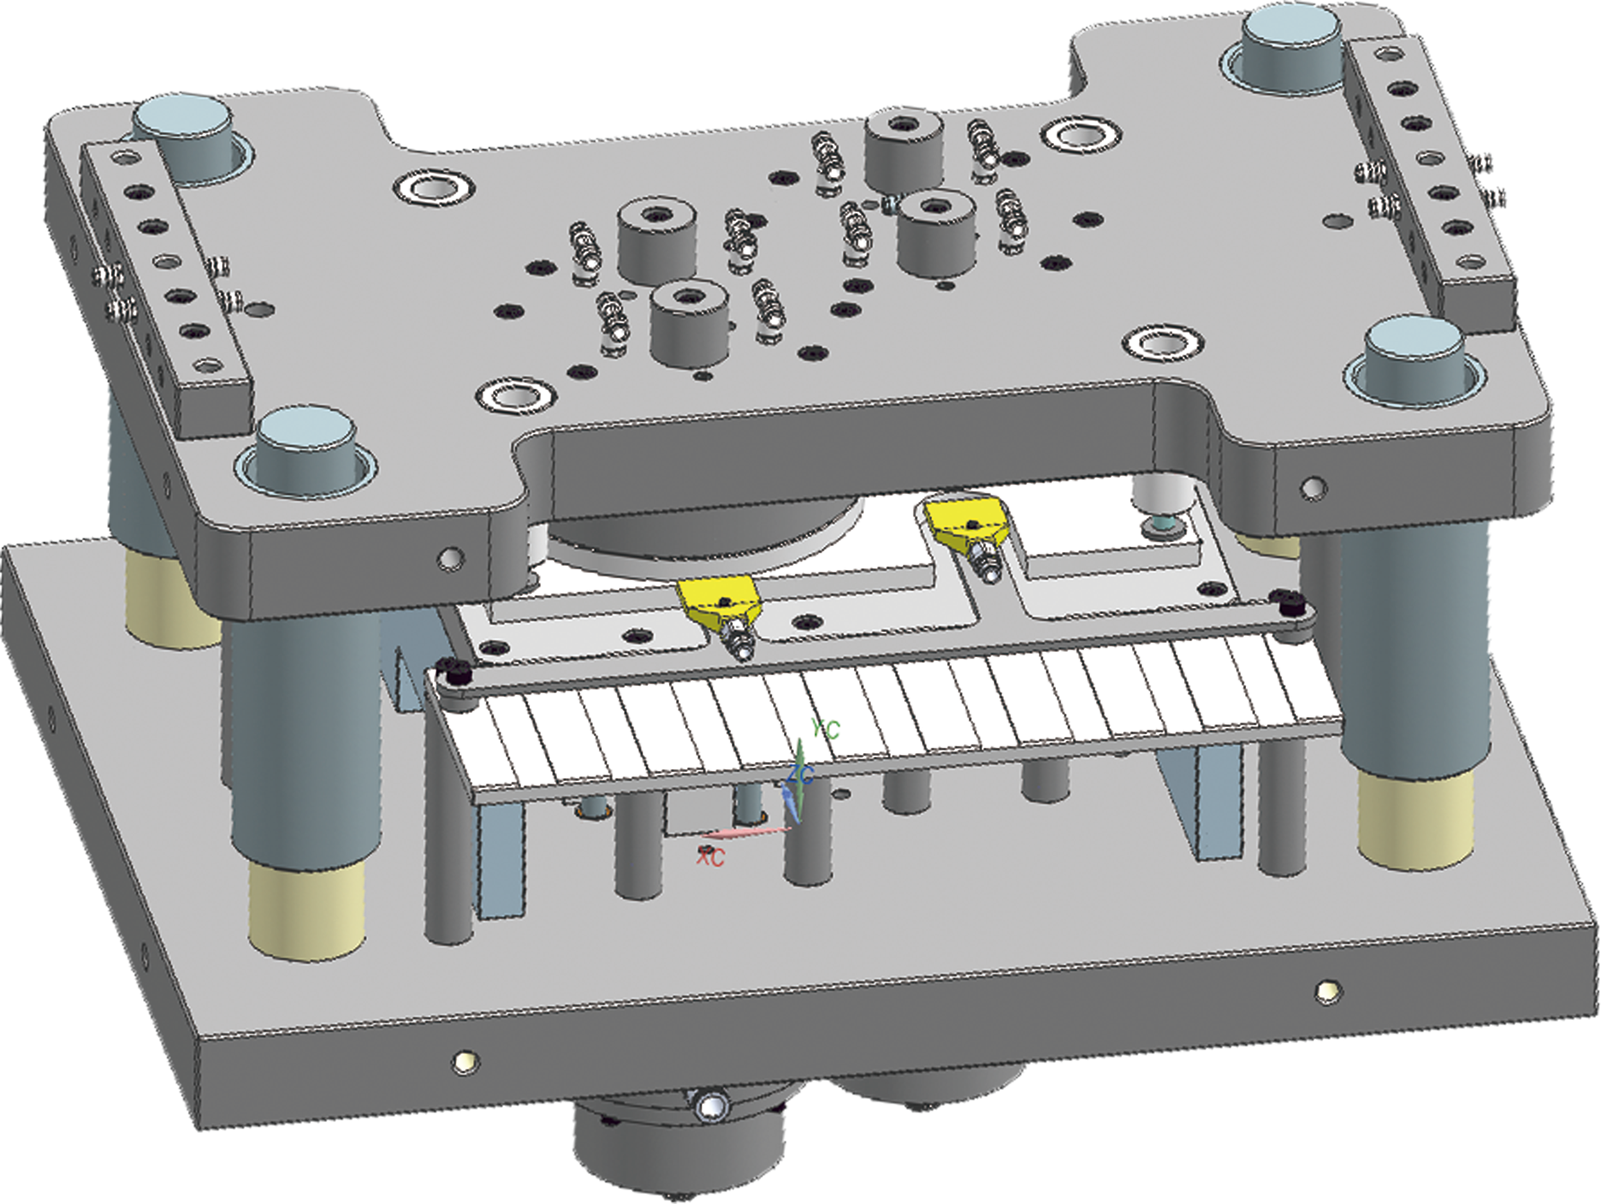
Architecture de base d"une ligne de production automatique de conteneurs en aluminium
Comprendre l’anatomie des équipements modernes vous aide à prendre des décisions d’achat éclairées. Une ligne de production automatique de conteneurs en aluminium se compose de plusieurs modules synchronisés. Chaque module joue un rôle distinct dans la transformation des rouleaux d'aluminium brut en emballages prêts à être commercialisés.
Dérouleur et contrôle de tension
Le parcours de production commence au dérouleur. Des servo-alimentateurs de précision gèrent le déroulement de la bobine d'aluminium. Ils appliquent une tension exacte pour éviter que le film ne se déchire lors d'une accélération rapide. Ce contrôle de tension garantit une progression exacte du pas dans la zone de pressage. Une tension constante est directement corrélée à moins de bourrages de machine et à moins de gaspillage de matériaux.
Presses à châssis en C
L’unité de presse est le cœur battant de votre ligne de production. Les presses C-Frame présentent une conception ouverte sur le devant. Ils sont idéaux pour une grande accessibilité et des changements de moule plus rapides. Les opérateurs peuvent facilement accéder à la zone d’outillage pour la maintenance. Vous utilisez généralement les presses C-Frame pour les séries de production standard à une ou deux cavités. Ils offrent un excellent équilibre entre vitesse et convivialité pour les opérations de taille moyenne.
Presses à châssis en H
Les fabricants à grand volume ont souvent besoin d"architectures H-Frame. Ces presses utilisent une conception à châssis fermé pour prendre en charge les opérations à fort tonnage. Ils offrent une rigidité structurelle supérieure. Vous avez besoin d’une presse à cadre en H pour une fabrication de précision multi-empreintes. Ils empêchent la déformation pendant le processus d"estampage. Cette rigidité est obligatoire pour répondre à des normes strictes de contrôle qualité sur des géométries de conteneurs complexes.
Collecte et empilage automatisés
Les lignes modernes remplacent complètement le comptage manuel. Les gerbeurs sous vide soulèvent doucement les conteneurs finis de la filière. Ils les déposent sur des convoyeurs synchronisés. Le système compte avec précision chaque unité, les regroupant en tailles de lots exactes. Cela garantit que vos équipes d’emballage en aval reçoivent des piles parfaitement comptées, prêtes à être emballées.
Aspiration des déchets et mise en balles
La gestion des déchets s'effectue en temps réel. Les mécanismes d'aspiration des déchets nettoient instantanément la zone de la matrice après chaque coup. L'air à grande vitesse aspire les déchets de feuilles squelettiques dans une goulotte dédiée. Une presse à balles en ligne compresse cette bande continue en blocs gérables. Ce processus transparent évite les bourrages mécaniques et maintient l’atelier de production propre.
Critères d"évaluation clés pour une ligne de conteneurs en aluminium à grande vitesse
Toutes les machines ne fonctionnent pas de la même manière sous de fortes contraintes industrielles. Vous devez évaluer des critères techniques précis avant d'autoriser une dépense en capital. Une véritable ligne de conteneurs en aluminium à grande vitesse nécessite une ingénierie robuste et des commandes intelligentes.
Tonnage et compatibilité des moules
Vous devez adapter la capacité de votre presse à vos portefeuilles de moules actuels et futurs. Les capacités standard incluent les modèles 45T, 63T et 80T. Une presse de 45T gère facilement les moules de base à empreinte unique. Les moules multi-empreintes nécessitent la force d'estampage plus importante d'une machine de 63T ou 80T. L’achat d’une presse sous-dimensionnée limite considérablement vos futures capacités d’expansion de produits.
Efficacité de changement (SMED)
Votre machine n'est pas rentable lorsqu'elle reste inutilisée. Vous devez évaluer la machinerie pour les systèmes de changement rapide de matrices. Le cadre d’échange de matrices en une seule minute (SMED) est ici essentiel. Une machine rapide perd son avantage si les opérateurs ont besoin d'un quart de travail complet pour changer de moule. Recherchez des systèmes de serrage hydrauliques et des espaces de matrice accessibles. Ces fonctionnalités réduisent les temps d’arrêt et maintiennent votre OEE élevé.
Capacités API et IHM
Le cerveau de votre équipement réside dans l'automate programmable (PLC). Les opérateurs interagissent via l’interface homme-machine (IHM). Vous devez évaluer cette interface de contrôle pour des diagnostics de panne avancés. Il devrait comporter des capacités de sauvegarde de recettes. Cette mémoire de paramètres permet aux opérateurs de basculer instantanément entre différents profils de conteneurs. Les systèmes avancés permettent également une intégration transparente avec le réseau ERP de votre usine.
Origines des composants
Vous devez inspecter l'approvisionnement des composants internes critiques. La maintenance à long terme repose en grande partie sur des pièces de qualité.
- de flux de travail entièrement automatisés : assurez-vous qu'ils proviennent de marques mondialement reconnues pour un contrôle précis de l'alimentation.
- Vannes pneumatiques : les vannes à cycle élevé déterminent la vitesse et la fiabilité de vos gerbeurs sous vide.
- Barrières immatérielles de sécurité : des capteurs fiables protègent vos opérateurs de la zone de pressage.
- Roulements et lubrification : les roulements haut de gamme prolongent la durée de vie du volant mécanique principal.
Meilleure pratique : demandez toujours une nomenclature détaillée (BOM) au fabricant de l'équipement. Vérifiez que les techniciens locaux peuvent facilement se procurer des pièces de rechange dans votre région.
Réalités de mise en œuvre : risques et complexités du déploiement
La mise à niveau de votre installation ne se résume pas au simple branchement d’une nouvelle machine. Vous devez vous préparer à plusieurs réalités de mise en œuvre. Ignorer ces risques entraîne des retards dans les calendriers de production et des dépassements de coûts inattendus.
Contraintes liées à l'infrastructure des installations
Vous devez faire face aux coûts cachés liés à la mise à niveau de vos installations. Les presses à fort tonnage consomment un courant électrique important. Vous devrez peut-être mettre à niveau vos panneaux électriques existants. La cohérence de l’alimentation en air pneumatique est également essentielle. Les gerbeurs sous vide nécessitent de l'air comprimé stable et sans humidité pour fonctionner de manière fiable. De plus, vous devez vérifier le renforcement de votre sol en béton. Les presses lourdes à cadre en H créent des vibrations intenses qui peuvent fissurer un revêtement de sol inadéquat.
Transition des compétences des opérateurs
Votre main-d'œuvre doit passer du travail physique à la supervision des machines. Ce changement nécessite des programmes de formation dédiés. Les opérateurs doivent apprendre le dépannage des automates. Ils doivent comprendre l’étalonnage des servo-alimentateurs. Vous ne pouvez pas vous attendre à ce que des travailleurs manuels utilisent des interfaces numériques sans une formation appropriée. Investissez du temps dans le perfectionnement technique avant que la machine n'arrive sur votre site.
Risques liés à la mise en service des moules
De nombreux fabricants supposent que leurs anciens moules fonctionneront parfaitement sur les nouvelles machines. C’est une hypothèse dangereuse. Les anciens moules des lignes semi-automatiques sont souvent sous-performants sur les configurations à grande vitesse. Il se peut qu’ils ne disposent pas du renforcement structurel nécessaire. Vous devrez peut-être adapter les mécanismes d'éjection d'air. Les mécanismes d'empilage améliorés nécessitent également des jeux géométriques spécifiques que les moules plus anciens ne possèdent peut-être pas.
L'automatisation des frais généraux de maintenance préventive
réduit certainement les coûts de main-d'œuvre directs. Cependant, cela augmente votre besoin d’entretien spécialisé et de routine. Les équipements à grande vitesse nécessitent des cycles de lubrification stricts. Les techniciens doivent effectuer des alignements réguliers des capteurs. Vous devez établir un programme de maintenance préventive dédié pour éviter les pannes mécaniques catastrophiques.
Étapes de mise en œuvre courantes :
- Vérifiez l'empreinte actuelle de votre usine et mesurez le dégagement disponible au plafond.
- Testez vos compresseurs d’air existants pour vérifier les chutes de pression et la teneur en humidité.
- Envoyez vos anciens plans de moules au fournisseur de la machine pour des contrôles de compatibilité.
- Planifiez un atelier de formation dédié de trois jours pour vos opérateurs principaux.
Modélisation du retour sur investissement et logique de présélection des fournisseurs
Obtenir l’approbation du budget nécessite un modèle financier solide. Vous devez démontrer comment l’équipement s’amortit au fil du temps. La sélection du bon fournisseur garantit que vous atteindrez ces objectifs financiers sans frictions inutiles. Le choix d’un partenaire fiable pour la ligne de production automatique de conteneurs en aluminium détermine votre succès à long terme.
Répartition des dépenses en capital et des dépenses d'exploitation
Votre modèle de retour sur investissement (ROI) doit équilibrer les dépenses en capital (CapEx) et les économies sur les dépenses opérationnelles (OpEx). Calculez vos coûts de main-d'œuvre quotidiens actuels. Comparez cela à la réduction des effectifs requise pour une ligne automatisée. Tenez compte de votre rendement matériel accru. Un servo-alimentateur fiable réduit considérablement votre taux de rebut. Vous devez modéliser cette réduction des déchets comme un profit direct. La plupart des fabricants à gros volume atteignent une période de retour sur investissement comprise entre 14 et 22 mois.
SLA du fournisseur et évaluation du support
Vous achetez un partenariat à long terme, pas seulement du métal. Évaluez les fournisseurs en fonction de leurs accords de niveau de service (SLA). Donnez la priorité aux fabricants qui proposent une assistance au diagnostic à distance. Si votre machine tombe en panne, les ingénieurs devraient pouvoir se connecter en toute sécurité et dépanner l'automate à distance. Renseignez-vous sur le délai de livraison de leurs pièces de rechange. Un fournisseur disposant de centres de distribution locaux minimise vos temps d'arrêt. Enfin, insistez sur des protocoles rigoureux de tests d’acceptation en usine (FAT). Vous devez voir la machine faire fonctionner vos moules spécifiques avant d'autoriser l'expédition.
Erreur courante : ne basez jamais votre sélection de fournisseur uniquement sur le prix initial de la vignette. Les machines moins chères manquent souvent de rigidité structurelle, ce qui entraîne des pannes fréquentes et une mauvaise qualité des conteneurs.
Conclusion
La mise à niveau vers une ligne de production automatisée est une étape stratégique cruciale. Il stabilise vos variables de production et vous permet d"augmenter le volume de manière fiable. Vous éliminez les goulots d’étranglement physiques associés au travail manuel. Vous obtenez un contrôle précis sur votre utilisation des matières premières et la génération de rebuts.
Les meilleurs systèmes automatisés trouvent un équilibre parfait. Ils offrent des courses par minute élevées ainsi que des changements de vitesse rapides et efficaces. Ils intègrent des fonctionnalités de sécurité robustes pour protéger votre main-d’œuvre. L"ingénierie de précision garantit que votre produit final répond aux normes les plus élevées de l"industrie.
Votre prochaine action est claire. Vérifiez vos taux de rebut actuels et enregistrez vos temps de changement moyens. Rassemblez ces données avant de demander des devis aux fournisseurs. Vous devez vous assurer d’acheter des équipements pour résoudre des lacunes opérationnelles réelles plutôt que pour des capacités spéculatives. Prendre ces mesures délibérées garantit une transition rentable vers la fabrication automatisée.
FAQ
Q : Quelle surface au sol est généralement nécessaire pour passer à une ligne de production de conteneurs en aluminium entièrement automatique ?
R : Une ligne entièrement automatisée nécessite beaucoup plus d’espace qu’une presse autonome. Vous devez placer le dérouleur, l"unité de presse, l"empileur sous vide et la presse à ferraille dans une disposition linéaire. Vous avez également besoin de zones de dégagement sécurisées pour les allées de manutention et l’accès des chariots élévateurs. Attendez-vous à allouer environ trois fois l’encombrement d’une configuration de presse manuelle.
Q : Les moules existants peuvent-ils être utilisés sur une nouvelle ligne de conteneurs en aluminium à grande vitesse ?
R : Oui, mais ils nécessitent souvent des modifications. Les moules existants peuvent nécessiter un renforcement structurel pour supporter des forces d"estampage accrues et des vitesses de cycle plus rapides. Vous devrez peut-être également adapter les ports d’éjection d’air internes. Ces adaptations garantissent que les conteneurs finis s"interfacent correctement avec les nouveaux gerbeurs sous vide automatisés.
Q : Quelle est la réduction réaliste du taux de rebut lors du passage à l’alimentation automatisée ?
R : Vous pouvez vous attendre à une amélioration spectaculaire. Les opérations manuelles souffrent souvent d"un taux de rebut de 12 à 15 % en raison d"une alimentation incohérente. L"alimentation par étapes de servo-précision optimise la distance de pas entre les courses. Cette technologie réduit régulièrement les rebuts à des minimums géométriques optimisés, souvent inférieurs à 8 %, maximisant ainsi votre rendement en matières premières.
Q : Combien de temps prend un changement de production typique sur les lignes automatisées modernes ?
R : Les changements manuels traditionnels prennent souvent de 2 à 4 heures. Les lignes automatisées modernes utilisent des systèmes de changement rapide de matrice et un serrage hydraulique. En combinaison avec les paramètres de recette PLC pré-enregistrés, les opérateurs peuvent réduire efficacement le temps d"arrêt total de l"outillage à moins de 45 minutes. Cette efficacité permet à votre machine de générer activement des revenus.


