L’achat d’une encaisseuse représente une dépense d’investissement importante pour toute installation de fabrication. Les directeurs d’usine se concentrent souvent sur les vitesses théoriques maximales pour justifier cet investissement massif dès le départ. Cependant, cette vision étroite se retourne régulièrement contre eux une fois que les machines atteignent l’atelier de production. Aujourd’hui, les acheteurs sont constamment confrontés à un dilemme difficile. Ils doivent équilibrer les exigences de débit agressives et les dures réalités physiques des matériaux d’emballage imparfaits. Ignorer la variabilité naturelle des matériaux crée inévitablement des goulots d"étranglement catastrophiques lorsque des machines rapides tentent de traiter des flans de carton ondulé incohérents. Notre objectif est de remédier à cette déconnexion opérationnelle. Notre objectif est de fournir aux équipes opérationnelles et d’approvisionnement un cadre très concret et exploitable. Vous découvrirez exactement comment évaluer correctement les spécifications d’équipements complexes. Nous vous montrerons comment donner la priorité à l"efficacité globale de l"équipement (OEE) par rapport aux mesures de pointe trompeuses. Enfin, vous apprendrez des stratégies éprouvées pour atténuer les risques d"intégration coûteux avant de signer un bon de commande.
Points clés à retenir
- Vitesse nominale par rapport au débit réel : la « vitesse maximale » annoncée d'une machine reflète rarement une vitesse de production durable ; L'OEE est la véritable mesure du succès.
- La qualité des matériaux dicte la limite de vitesse : la déformation du carton ondulé, l'écrasement des cannelures et les tolérances de découpe ont un impact important sur la fiabilité d'une machine d'emballage de caisses à grande vitesse.
- La taxe de passage : la flexibilité des machines (compatibilité des cartons sur plusieurs SKU) est souvent compromise par la vitesse maximale.
- Preuve avant l'achat : les tests d'acceptation en usine (FAT) avec des échantillons de carton dans le pire des cas sont obligatoires pour valider les allégations de performance.
Au-delà de la fiche technique : définir la véritable vitesse des machines d"emballage de caisses
Les ingénieurs évaluent souvent les équipements d’emballage en utilisant des maximums théoriques. Les fabricants indiquent un taux de cycle spécifique sur leurs brochures. Ce nombre représente la capacité de marche à sec du mécanisme lui-même. Cela suppose des conditions parfaites, aucun défaut de matériau et un flux de produit ininterrompu. La vitesse opérationnelle raconte une histoire très différente. Il mesure un débit soutenu en utilisant de vrais produits emballés dans de vrais cartons. Lors de l’évaluation des options, vous devez examiner attentivement les mesures de vitesse de la machine d’emballage de caisses . Les vitesses de marche à sec ne signifient rien si la machine se bloque constamment dans l'atelier de production.
Vous ne pouvez pas considérer le mécanisme d’emballage de manière isolée. La manutention des produits en amont dicte votre véritable plafond de production. Les systèmes d"alimentation doivent accumuler, orienter et regrouper parfaitement les produits. Si un bras robotique emballe 60 caisses par minute, mais que le déviateur en amont ne regroupe que 40 caisses par minute, votre vitesse maximale est de 40. Les zones d"accumulation en amont créent souvent le véritable goulot d"étranglement. Vous avez besoin d’une synchronisation transparente entre la livraison principale du produit et la station de montage des caisses.
Les directeurs d"usine doivent se détourner des cas bruts par minute (CPM). L’efficacité globale de l’équipement (OEE) constitue la mesure ultime du succès. Considérons une simple réalité mathématique. Une machine fonctionnant avec une efficacité de 95 % à 30 CPM produit systématiquement plus de produits finis qu"une machine fonctionnant avec une efficacité de 70 % à 40 CPM. La machine, plus lente et très fiable, génère une sortie prévisible. Cela réduit la fatigue de l’opérateur et évite une famine coûteuse en aval.
Vous devez établir des lignes de base de vitesse réalistes basées sur l’architecture de la machine. Différentes conceptions mécaniques prennent en charge différents taux de production. Les machines à mouvement continu gèrent des vitesses beaucoup plus élevées que les systèmes à mouvement intermittent. Les systèmes à chargement par le haut, à chargement latéral et enveloppants présentent tous des limites opérationnelles distinctes.
Comparaison de l"architecture commune des emballeurs de cas
| Type d'architecture | Plage de vitesse typique (CPM) | Idéale pour | le type de mouvement |
| Charge latérale intermittente | 15 - 35 | Cartons, boîtes rigides, produits bloqués | Démarrage et arrêt |
| Chargement robotique par le haut | 20 - 50 | Pochettes souples, articles délicats, bouteilles | Picking multi-axes |
| Enveloppement continu | 40 - 75+ | Canettes, pots, blocs solides à grand volume | Flux continu |
Compatibilité des cartons : la contrainte cachée de la production à grande vitesse
Le carton ondulé se comporte comme un matériau vivant. Il réagit fortement aux changements environnementaux au sein de votre installation. L"humidité, les fluctuations de température et les mauvaises conditions de stockage en entrepôt provoquent la déformation des flans de carton. Cette déformation fait des ravages sur les équipements automatisés. Une planche déformée résiste aux ventouses conçues pour la retirer du magasin. Il s"accroche aux guides métalliques pendant la phase de montage. Le passage de matériaux déformés à travers une station de montage rapide garantit des bourrages fréquents et des sélections manquées.
La conception structurelle de la carte dicte également ses performances. Différents profils de flûtes, tels que les flûtes B, C et E, réagissent différemment aux contraintes mécaniques. La flûte électronique offre une surface plus lisse, permettant aux ventouses d'établir des joints solides. Les planches à cannelures en C plus épaisses nécessitent des charrues mécaniques plus agressives pour plier correctement les rabats. Un contenu recyclé élevé complique encore les choses. Les fibres recyclées sont plus courtes et plus fragiles. Ils rejettent de la poussière dans les systèmes pneumatiques et se déchirent facilement sous la tension mécanique. L’intégration d’une machine d’encaissage à grande vitesse nécessite un contrôle qualité strict du carton ondulé.
Les tolérances dimensionnelles présentent un autre obstacle de taille. Les fabricants de boîtes disposent toujours d’une légère marge d’erreur dans leurs processus de découpe et de collage. Cependant, les encaisseuses automatisées fonctionnent avec une tolérance zéro pour les écarts importants. Une variation d"une fraction de pouce dans le joint du fabricant provoque le montage des boîtes hors d"équerre. Des lignes de cassure mal alignées obligent les bras mécaniques à appliquer une pression inégale. À vitesse lente, une machine peut forcer une boîte imparfaite à traverser le système. A haute vitesse, ces variations mineures provoquent des bourrages catastrophiques.
La méthode de scellage que vous avez choisie a un impact considérable sur l"encombrement et la vitesse de la machine. Vous choisissez généralement entre de la colle thermofusible et du ruban adhésif sensible à la pression. Les adhésifs thermofusibles nécessitent des temps de compression spécifiques et définis mathématiquement. La colle doit durcir avant que les rabats ne s"ouvrent. Si vous faites fonctionner la machine plus rapidement, le boîtier passe moins de temps dans la section compression. Pour maintenir des vitesses élevées avec du hotmelt, vous devez physiquement allonger la section de compression de la machine. Le scellement par ruban évite ce problème de temps de compression, mais les têtes de ruban nécessitent des changements de rouleaux fréquents, ce qui affecte le TRS.
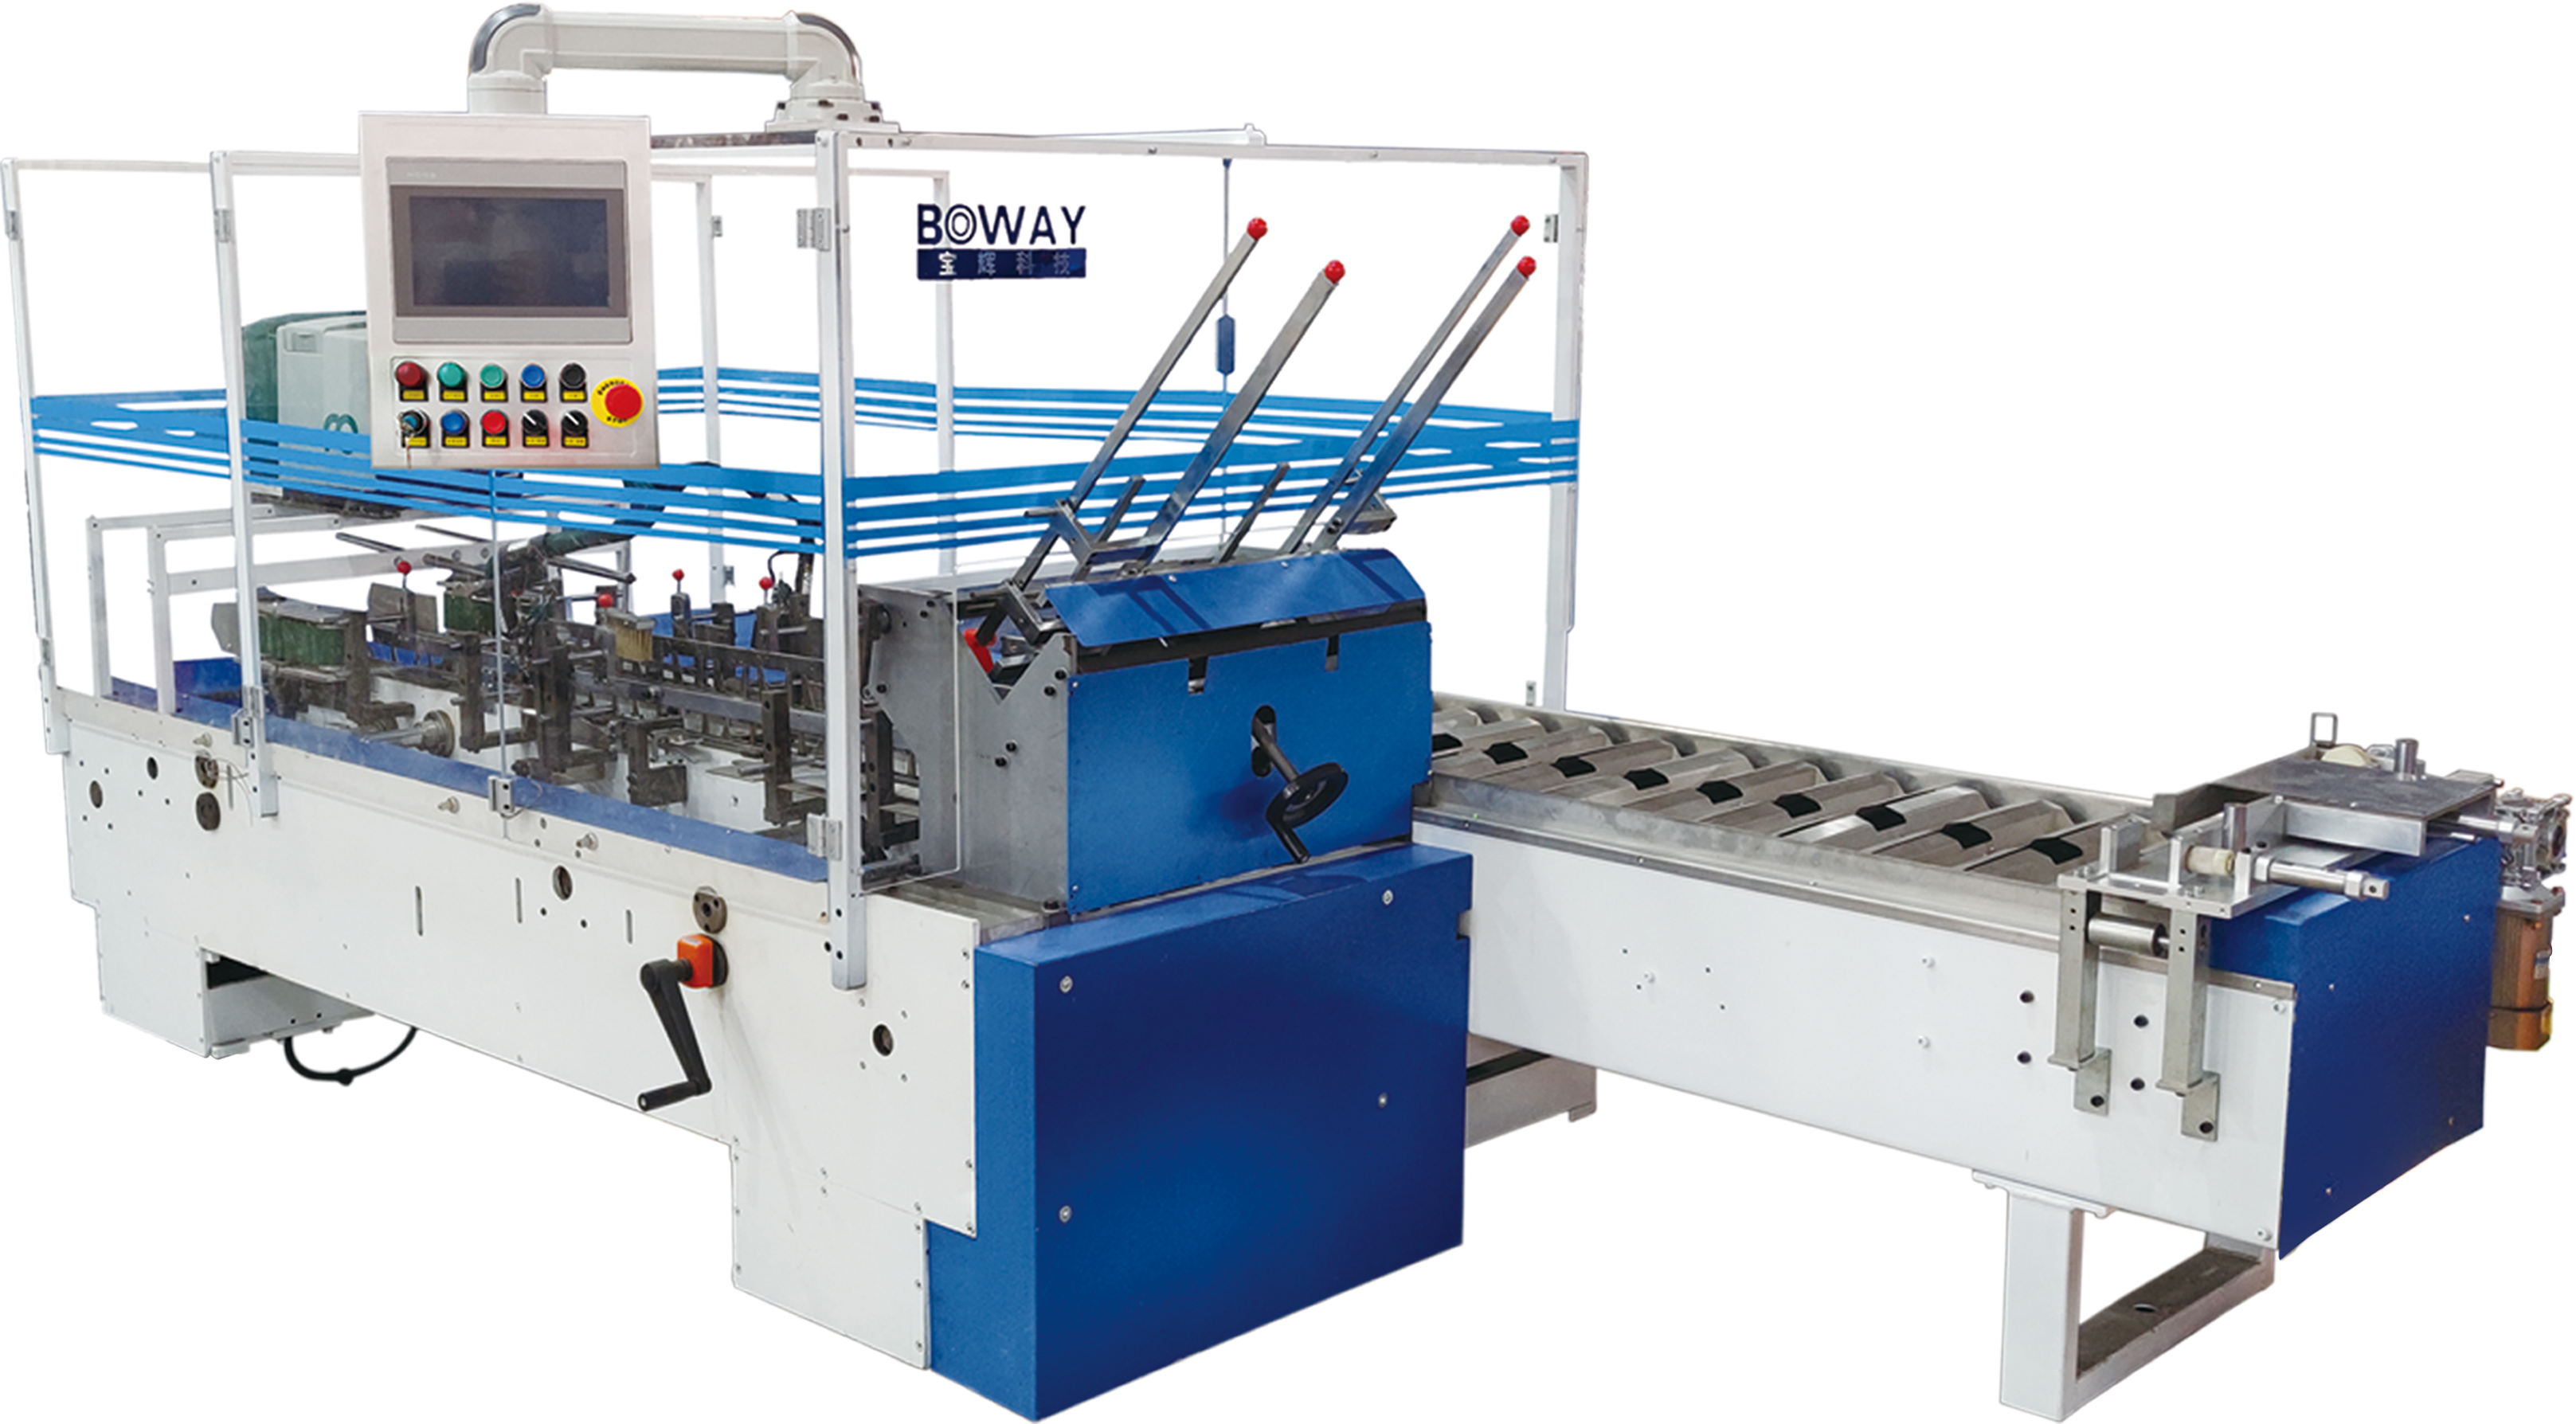
Le compromis : flexibilité de la machine et débit maximal
Chaque ingénieur packaging est confronté à une décision commerciale essentielle. Vous devez choisir entre des lignes de production dédiées et une flexibilité multiformat. Les machines dédiées exécutent un seul SKU. Ils comportent des guides mécaniques fixes, des profils d"asservissement optimisés et des cadres rigides. Ils offrent un débit maximal et une fiabilité incroyable. Les machines multiformats traitent différentes tailles de boîtes et configurations de produits. Ils offrent une flexibilité vitale en matière de SKU, mais ils fonctionnent à des vitesses de base inférieures. Des pièces mobiles supplémentaires et des rails réglables réduisent intrinsèquement la rigidité mécanique requise pour une vitesse maximale.
Vous devez analyser soigneusement les aspects économiques des transitions. Lorsque les opérateurs arrêtent une machine pour ajuster les rails et échanger des outils sous vide, vous perdez un temps de production rentable. Les changements fréquents détruisent le TRS du changement. Les fabricants modernes luttent contre ces temps d'arrêt en exigeant des changements sans outils. Les opérateurs utilisent des poignées à dégagement rapide au lieu de clés. Les systèmes avancés utilisent des réglages servocommandés. Une simple pression sur un bouton repositionne automatiquement les guides. La mise à niveau vers une encaisseuse polyvalente à grande vitesse équipée de réglages servo garantit une répétabilité précise entre les lots.
De nombreuses équipes d’approvisionnement tombent dans le piège des « spécifications larges ». Ils rédigent des appels d"offres exigeant un seul équipement pour gérer des gammes de produits massives et contradictoires. Ils veulent une machine pour emballer de minuscules présentoirs prêts à la vente et des caisses géantes d"expédition en vrac. Forcer ce spectre extrême compromet la conception de la machine. Cela nécessite des mécanismes télescopiques complexes. Ces mécanismes introduisent des vibrations et augmentent les taux de pannes. Vous obtenez une meilleure efficacité globale en achetant deux machines optimisées plutôt qu’un hybride fortement compromis.
Risques de mise en œuvre : que se passe-t-il lorsque la vitesse rencontre des cartons incompatibles
Les imperfections mineures des cartons deviennent des pertes financières majeures à grande vitesse. Un volet légèrement déformé attrape un capteur, déclenchant un défaut immédiat. Ces micro-arrêts ne durent peut-être que 30 secondes chacun, mais ils s’accumulent rapidement. Cinquante micro-arrêts sur une période de huit heures peuvent anéantir votre marge de rentabilité. Les opérateurs deviennent frustrés de devoir constamment éliminer des embouteillages mineurs. Ils réduisent souvent manuellement la vitesse de la machine pour stabiliser la ligne, ce qui va complètement à l’encontre de l’objectif recherché par l’achat d’équipements à grande vitesse.
Des dimensions incompatibles entraînent directement un rétrécissement important du produit. Lorsqu’une boîte non carrée entre dans la station de chargement, l’ouverture est physiquement plus petite que prévu. Le vérin de chargement force de toute façon les produits primaires dans cet espace restreint. Ce chargement par force brute provoque des dégâts d’écrasement instantanés. Les sachets primaires éclatent, les cartons se plissent et les bouteilles en verre se brisent à l"intérieur de la machine. Vous perdez à la fois le produit primaire coûteux et les matériaux ondulés.
Le passage du carton ondulé de mauvaise qualité dans des machines sensibles accélère l’usure mécanique. Les générateurs de vide font des heures supplémentaires pour essayer de sceller les panneaux recyclés poreux et poussiéreux. Les vérins pneumatiques subissent une résistance excessive lors du pliage de rabats rigides et mal marqués. Les servomoteurs consomment plus de courant pour pousser les boîtes déformées à travers des rails de guidage étroits. Ce surmenage constant entraîne une défaillance prématurée des composants. Les frais de maintenance montent en flèche à mesure que vous remplacez des pièces coûteuses bien avant leur cycle de vie prévu.
Le cadre d"évaluation : comment présélectionner et préciser
Un approvisionnement réussi commence par un document de référence interne rigoureux. Vous devez définir clairement les critères de réussite avant de contacter un fabricant d"équipement d"origine (OEM). Ne vous contentez pas d’indiquer un CPM cible. Vous devez définir les pourcentages de déchets acceptables par quart de travail. Documentez votre objectif OEE minimum absolu acceptable. Définissez exactement le nombre de changements que vous comptez effectuer quotidiennement. Des critères de référence internes clairs empêchent les fournisseurs de vous vendre des fonctionnalités dont vous n"avez pas besoin.
Lors de l’audit des fournisseurs, interrogez spécifiquement leur technologie d’alimentation en cartons. Le magasin est l’élément le plus critique de l’ensemble de la machine. Demandez-leur s"ils utilisent des flux de magazines actifs ou passifs. Les systèmes actifs utilisent des courroies entraînées pour faire avancer la pile en douceur. Les systèmes passifs reposent sur la gravité, qui échoue lors de la manipulation de planches déformées. Exigez un contrôle positif des cartons tout au long du processus de montage. La machine ne doit jamais relâcher son emprise sur un carton à partir du moment où il quitte le magasin jusqu"à ce qu"il soit complètement scellé.
Un protocole strict de test d"acceptation en usine (FAT) protège votre investissement. Ne laissez jamais le constructeur OEM tester la machine en utilisant des échantillons parfaits et vierges fournis par son propre fournisseur local. Vous devez expédier vos qualités exactes de carton ondulé à leur installation d"essai. Fournissez des matériaux auprès des fournisseurs exacts que vous utilisez dans vos opérations quotidiennes.
- Expédiez des cartons de production standard représentant vos SKU les plus volumineux.
- Incluez les blancs les plus hors spécifications que votre service d’assurance qualité accepte légalement.
- Exécutez des tests de production continus simulant la chaleur et le stress opérationnels pendant toute une journée de travail.
- Effectuez plusieurs changements pendant le test pour vérifier la répétabilité des outils.
Si la machine a du mal à gérer vos blancs les plus acceptables pendant le FAT, elle échouera lamentablement dans votre environnement de production actuel.
Conclusion
La véritable vitesse de production dépend entièrement de la cohérence des cartons. Une machine ne peut fonctionner qu’aussi vite que votre carton ondulé le permet. Les taux de cycle théoriques ne signifient rien si votre planche se déforme, se déforme ou arrive avec des tolérances dimensionnelles lâches. Donner la priorité au TRS vous garantit un résultat cohérent et prévisible plutôt que des quarts de travail chaotiques et saturés.
Un déploiement réussi nécessite un alignement profond entre plusieurs départements. Les équipes d’approvisionnement doivent regarder au-delà des coûts d’investissement bruts. Les ingénieurs packaging doivent concevoir des cartons robustes qui résistent à la manipulation automatisée. Les équipes opérationnelles doivent appliquer des protocoles stricts de stockage et d’assurance qualité pour les matériaux entrants.
Prenez des mesures immédiates avant d’envoyer votre prochaine demande de prix d’équipement. Vérifiez dès aujourd’hui la qualité actuelle de votre carton ondulé sur le sol. Mesurez les écarts dimensionnels réels de votre approvisionnement en boîtes existant. Cartographiez les dimensions exactes de chaque SKU que vous avez l’intention d’utiliser. En présentant aux équipementiers ces données fondées et réalistes, vous garantissez l"achat d"une machine capable de fournir un véritable succès opérationnel.
FAQ
Q : Quelle est la plage de vitesse typique pour une encaisseuse standard ou à grande vitesse ?
R : Les machines à mouvement intermittent standard fonctionnent généralement entre 10 et 25 caisses par minute (CPM). Ils utilisent des mécanismes de démarrage et d"arrêt idéaux pour une manipulation soigneuse des produits. Les systèmes à grande vitesse utilisent une technologie de mouvement continu, telle que les encartonneuses enveloppantes. Ces machines atteignent facilement 40 à 75+ CPM car le produit et le carton ne cessent de bouger pendant les phases de montage et de scellage.
Q : Comment la qualité du carton ondulé affecte-t-elle les performances de la machine ?
R : Les planches déformées empêchent les ventouses d"obtenir une fermeture hermétique, ce qui entraîne la chute des flans. Les panneaux à forte teneur en matériaux recyclés sont poreux et fragiles et se déchirent facilement sous l"effet des contraintes mécaniques. Des lignes de score médiocres obligent les boîtes à se dresser de manière incorrecte, déclenchant des pannes de capteurs, des blocages mécaniques et des temps d"arrêt prolongés.
Q : Un seul encaisseur peut-il gérer à la fois les petits emballages prêts à la vente au détail et les grandes caisses d"expédition ?
R : Bien que techniquement possible, les écarts de taille extrêmes nécessitent des pièces de changement complexes et multi-axes. Cette grande flexibilité réduit la rigidité globale de la machine et abaisse la vitesse de fonctionnement maximale. Cela augmente considérablement les temps d’arrêt du changement, réduisant ainsi votre OEE. L’achat de machines dédiées aux différences de taille extrêmes est généralement plus efficace.
Q : Quel est un objectif réaliste de TRS pour une nouvelle ligne d"encaissage automatisée ?
R : Les références standard de l"industrie suggèrent de cibler un TRS de 80 à 85 % pour les lignes d"emballage automatisées complexes. Les facteurs qui font baisser ce chiffre comprennent les changements fréquents de SKU, les bourrages mineurs dus à des matériaux ondulés incohérents, les retards des opérateurs et la pénurie de produits en amont.


